Liczba zębów i średnica wału mogą zawęzić wyszukiwanie. Nie mogą określić otworu wewnętrznego elementu zamiennego, jego pasowania roboczego, jego położenia osiowego ani jego stosunku do sparowanego wału.
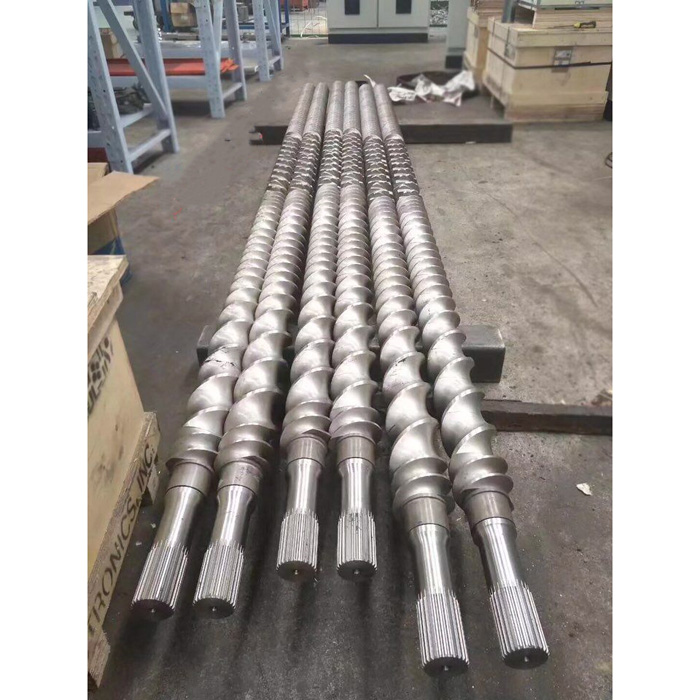
W ofercie EJS znajdują się obecnie elementy ślimakowe transportujące, mieszające, ugniatające, przejściowe, profilowe, Schubkanten, podłużne, Igel, Camelback i blisterowe. Ta odmiana opisuje, co element robi po stronie procesu. Otwór sprawia, że element należy do określonego układu wałów. EJS prosi kupujących o przesłanie rysunków lub próbek do wyceny elementów śrubowych, ponieważ podobne formy zewnętrzne mogą ukrywać różne połączenia wewnętrzne.
Ten przewodnik wypełnia powszechną lukę pomiędzy konserwacją a zakupami. Zespół konserwacyjny widzi wał i stos elementów. Dostawca potrzebuje kontrolowanej definicji każdej powierzchni, na której znajduje się element lub która przenosi obciążenie. To nie jest ten sam poziom informacji.
Zacznij od oddzielenia czterech interfejsów
Słowoklinczęsto przyzwyczaja się do kilku funkcji w jednym zdaniu. Podziel złożenie przed wykonaniem wymiarów. Zapobiega to przypisaniu prawidłowego pomiaru do niewłaściwego połączenia.
| Interfejs | Co to łączy | Co trzeba kontrolować | Typowy błąd zapisu |
|---|---|---|---|
| Sprzęgło skrzyni biegów | Wyjście przekładni na wał śrubowy | Typ połączenia, długość krycia, utrzymanie osiowe, orientacja i szczegóły końca wału | Nazywanie tego splajnem elementu i wysyłanie tylko zdjęcia od strony napędu |
| Profil zewnętrzny wału | Przykręcić wał do elementów modułowych | Geometria profilu wzdłuż stosu elementów użytkowych, przejścia, podcięcia i stan według położenia osiowego | Zakładając, że jeden odczyt na końcu reprezentuje cały wał |
| Otwór wewnętrzny elementu | Każdy element do wału | Profil współpracujący, szerokość elementu, stan otworu, wprowadzenie i orientacja montażu | Pomiar biegu zewnętrznego z pominięciem otworu |
| Zatrzymanie osiowe | Stos elementów do występu ustalającego, końcówki lub zamka | Układ odniesienia stosu, użyteczne połączenie, osprzęt końcowy i zainstalowana długość stosu | Traktowanie prawidłowego splajnu jako dowodu, że cały stos zostanie złożony |
Złącze może wykorzystywać inną geometrię niż stos elementów. Wał może również zawierać szlifowane czopki, występy, gwinty, podcięcia lub inne przejścia, które nie są częścią wielowypustu. Przed wykonaniem arkusza pomiarowego zaznacz każdą cechę na jednym szkicu podłużnym.
Dlaczego średnica i liczba zębów nie identyfikują wielowypustu
Dwa wały mogą mieć tę samą liczbę zębów i podobną zmierzoną średnicę zewnętrzną, różniąc się jednak kształtem zęba, kątem nacisku, podziałką lub modułem, klasą dopasowania, grubością zęba, kształtem nasady, metodą centrowania, modyfikacją prowadzenia lub zastrzeżoną geometrią. Zużycie może sprawić, że dwa pierwotnie różne profile będą wyglądać na bliższe niż w rzeczywistości.
| Dostarczone informacje | Przydatne dla | Nadal nie mogę tego udowodnić |
|---|---|---|
| Producent i model maszyny | Lokalizowanie prawdopodobnej rodziny maszyn i zestawu dokumentów | Zainstalowana rewizja, modyfikacja wału lub wcześniejsza modernizacja |
| Liczba zębów | Eliminacja profili o innej liczbie | Kształt zęba, podziałka, dopasowanie, centrowanie lub rozmiar |
| Średnica zacisku | Wstępny pierwszy ekran i sprawdzenie skali | Nominalna średnica główna, geometria korzenia lub dopasowanie funkcjonalne |
| Zdjęcie z bliska | Pokazuje liczbę zębów, widoczne uszkodzenia, znaki orientacyjne i dostępny dostęp | Oznaczenie standardowe, tolerancje, grubość zęba lub wzór styku |
| Jeden luźny element | Wyświetlanie profilu wewnętrznego i formy elementu zewnętrznego | Niezależnie od tego, czy otwór jest zużyty, gdzie siedział, czy też reprezentuje każdy element |
| „DIN 5480” bez pełnego objaśnienia na rysunku | Wskazując na możliwą rodzinę standardową | Rozmiar, dopasowanie, tolerancja, modyfikacja i wymagania dotyczące kontroli tej części |
Opublikowane przykłady OEM pokazują, dlaczego nie ma uniwersalnego wielowypustu dwuślimakowego. Coperion dokumentuje wielowypust ewolucyjny za pomocą znaków orientacyjnych w jednym systemie ZSK i odnotowuje inną liczbę zębów w przypadku ZSK 18. Leistritz opisuje zarówno wielowypusty ewolwentowe DIN 5480, jak i wielowypusty asymetryczne wykorzystywane przy opracowywaniu własnych produktów. Te przykłady stanowią dowód konstrukcji specyficznej dla maszyny, a nie regułę dekodowania nieznanego wału.
Jeśli rysunek zawiera nazwę normy, skopiuj dokładnie całe objaśnienie. Nie skracaj go do numeru standardowego. Jeśli nie podano żadnej normy, zarejestruj element jako nieznany profil do czasu, aż kwalifikowana inspekcja ustali geometrię.
Oceń dowody przed inżynierią wsteczną
Kupujący często wysyłają wszystko, co mają, nie podając, który przedmiot jest miarodajny. To powoduje ukryte konflikty. Uporządkuj dowody i zwróć uwagę, dlaczego posłużono się źródłem o niższej randze.
| Stopień | Dowód | Co może ustalić | Pytanie kontrolne |
|---|---|---|---|
| 1 | Zatwierdzony rysunek maszyny lub części dla zainstalowanej wersji | Geometria nominalna, tolerancje, układ odniesienia, uwagi materiałowe i wymagania kontrolne | Czy numer seryjny lub zapis modyfikacji odpowiada tej wersji rysunku? |
| 2 | Udokumentowane, nieużywane części zamienne, o których wiadomo, że pasują do tej samej maszyny | Fizyczne odniesienie zarówno dla otworu, jak i sąsiednich elementów ustalających | Czy można prześledzić numer części i pochodzenie? |
| 3 | Dopasowana próbka wału i elementu z zarejestrowaną pozycją montażową | Rzeczywisty związek godowy, wzór uszkodzeń i dostępne zaangażowanie | Czy zostały usunięte z tej samej stacji i trzymane jako para? |
| 4 | Część używana bez kontrolowanego rysunku | Istniejąca geometria po zużyciu, naprawie, korozji i deformacji eksploatacyjnej | Które powierzchnie nadal mogą być niezużytymi wzorami? |
| 5 | Zdjęcia i pomiary ręczne | Układ, identyfikacja cech, przybliżona skala i stan widoczny | Czy pokazano skalę, kierunek patrzenia i metodę pomiaru? |
| 6 | Kod maszynowy, lista sprzedawców lub opis słowny | Potencjalny trop | Jakie dowody fizyczne lub rysunkowe to potwierdzają? |
Źródło o niższej randze nie jest bezużyteczne. Po prostu niesie ze sobą większą niepewność. Przykładowo zużyty element może być jedyną dostępną próbką. Prawidłową reakcją jest udokumentowanie zużycia, porównanie więcej niż jednego położenia osiowego, sprawdzenie współpracującego wału i uzgodnienie sposobu odtworzenia profilu nominalnego. Niewłaściwą reakcją jest kopiowanie największych i najmniejszych odczytów na rysunek nowej części bez wyjaśnienia, co one oznaczają.

Napraw układ współrzędnych przed zapisaniem wymiaru
Zapisy dwuślimakowe kończą się niepowodzeniem, gdy jedna osoba patrzy od strony skrzyni biegów, a druga od strony tłocznej. „Lewy wał” i „zgodnie z ruchem wskazówek zegara” opisują następnie różne części lub kierunki. Umieść zestawienie współrzędnych na górze każdego rysunku, arkusza zdjęć i raportu z inspekcji.
Minimalne oświadczenie o współrzędnych
Zobacz kierunek Kierunek podawania Wał A / Wał B Dane osiowe Zero kątowePrzykładowa konstrukcja: „Patrząc od strony skrzyni biegów w kierunku wylotu. Wał A znajduje się po lewej stronie obserwatora. Zero osiowe to kołnierz elementu po stronie skrzyni biegów. Zero kątowe to wytłoczony znacznik referencyjny pokazany na Fot. P-03.” Użyj istniejącego systemu nazewnictwa producenta maszyny, jeśli jest on dostępny.
Położenie kątowe może mieć znaczenie nawet wtedy, gdy poszczególne elementy będą się ślizgać na wale. Sparowany zestaw śrub nadal musi zachować zamierzoną relację pomiędzy wałem A i wałem B, a w niektórych systemach stosuje się oznaczenia do kontrolowania położenia gwintu lub połączenia. Opublikowany przykład firmy Coperion wykorzystuje znaczniki pozycji zerowej na obu końcach wału. Jest to przykład specyficzny dla OEM, ale ilustruje wartość zarejestrowania istniejących znaków przed usunięciem.
Sfotografuj każdy koniec wału na wprost, a następnie dodaj ukośny widok przedstawiający ramię i pierwszy kompletny ząb. Dołącz skalę, etykietę części i strzałkę wskazującą zadeklarowany kierunek patrzenia. Nie kopiuj, nie obracaj ani nie poprawiaj automatycznie obrazów po ich oznaczeniu.
Utwórz rekord opisujący profil funkcjonalny
Kompletny rekord oddziela wymiary identyfikacyjne od wymiarów akceptacyjnych. Suwmiarki mogą ułatwić identyfikację, ale do ustalenia profilu zęba, dopasowania i tolerancji potrzebna jest kwalifikowana metoda metrologiczna. Rysunek powinien określać metodę lub miernik zastosowany dla każdego elementu akceptowalnego.
| Pole | Dlaczego to ma znaczenie | Jak to bezpiecznie nagrać |
|---|---|---|
| Oznaczenie profilu lub normy | Definiuje rodzinę geometrii i podstawę kontroli | Skopiuj pełne objaśnienie rysunku, łącznie z danymi dotyczącymi rozmiaru i dopasowania; wpisz „nieznane”, jeśli nie jest to udokumentowane |
| Liczba zębów lub płatków | Zapewnia podstawową kontrolę tożsamości | Policz wszystkie powtarzające się elementy i dołącz oznaczone zdjęcie widoku od końca |
| Geometria większa i mniejsza | Lokalizuje końcówki i nasady współpracujących profili | Określ, czy każda wartość dotyczy wału zewnętrznego, czy otworu wewnętrznego i podaj metodę pomiaru |
| Grubość zęba lub definicja przestrzeni | Kontroluje relacje robocze pomiędzy bokami | Użyj wymiaru lub miernika określonego na rysunku; nie zastępuj niepowiązanego odczytu zacisku |
| Kształt profilu i sposób centrowania | Określa, które powierzchnie lokalizują i przekazują obciążenie | Weź z kontrolowanego rysunku lub kwalifikowanej kontroli profilu |
| Użyteczna długość zazębienia | Pokazuje, w jakim stopniu profil wału jest faktycznie współdzielony z otworem elementu | Zmierz pomiędzy funkcjonalnym początkiem i końcem, z wyłączeniem faz, podcięć i uszkodzonych obszarów wejściowych |
| Wprowadzenie, fazowanie i relief | Wpływa na montaż i zapobiega traktowaniu niefunkcjonalnych powierzchni jako połączenia | Zwymiaruj każde przejście oddzielnie od profilu roboczego |
| Pozycja barkowa i osiowa | Umieszcza stos elementów względem maszyny | Odnieś się do jednego zadeklarowanego odniesienia osiowego i zachowaj kolejność stosu |
| Funkcje przechowywania | Steruje osiowym zaciskaniem lub blokowaniem stosu | Zapisz gwint, wpust, nakrętkę, tuleję lub inny osprzęt na podstawie własnego rysunku |
| Obróbka materiałowa i cieplna | Wpływa na wytrzymałość, reakcję na zużycie i decyzje dotyczące naprawy | Korzystaj z identyfikowalnej dokumentacji lub testów; nie identyfikuj klasy na podstawie koloru lub wyglądu |
| Stan według pozycji | Oddziela geometrię nominalną od lokalnych uszkodzeń eksploatacyjnych | Mapuj odczyty do stacji osiowej, lokalizacji kątowej, identyfikacji wału i numeru zdjęcia |
Zapisz surowe odczyty, a także końcowe podsumowanie. Jeśli cecha jest sprawdzana w kilku pozycjach kątowych, należy zachować każdą pozycję i kierunek pomiaru. Przeciętny może ukryć ekscentryczny, śrutowany lub jednostronny stan kontaktu, który wyjaśnia awarię.
Traktuj zużytą próbkę jako dowód, a nie rozmiar wzorcowy
Używany wielowypust opowiada historię usług. Polerowane boki wykazują kontakt. Czerwonawe lub ciemne zanieczyszczenia mogą wskazywać na korozję cierną lub korozję. Zawinięte krawędzie i przesunięty materiał mogą w jednym miejscu zwiększyć wymiar zęba, nawet jeśli na boku roboczym ubyło materiału. Pęknięty korzeń całkowicie zmienia decyzję o wymianie.
| Zaobserwowany stan | Co zachować | Co dalej sprawdzić |
|---|---|---|
| Jasny połysk na jednym boku | Położenie kątowe, tożsamość wału i położenie elementu | Orientacja wałów sparowanych, rozkład styków i stan otworu |
| Przesunięta metalowa lub walcowana krawędź wejściowa | Zdjęcia stanu przed ubieraniem lub czyszczeniem | Uszkodzenia wstępne, historia montażu i niezużyty profil za uszkodzonym obszarem |
| Odłamki cierne lub plamy korozyjne | Kolorowe fotografie i lokalizacja pozostałości | Ruch względny, stan dopasowania, zanieczyszczenie i narażenie na wilgoć |
| Miejscowe zużycie otworu w jednym elemencie | Kod elementu, szerokość, pozycja procesu i elementy sąsiadujące | Stan wału na tej samej stacji osiowej |
| Powtarzające się zużycie w kilku otworach | Mapa stosu i pomiary dla każdego elementu | Wzór zużycia na całym wale, stan obciążenia, wyrównania i mocowania |
| Wskazanie korzenia lub widoczne pęknięcie | Lokalizacja, długość, orientacja i raport z badań nieniszczących, jeśli jest dostępny | Dyspozycja techniczna przed ponownym użyciem, naprawą lub dalszym załadunkiem |
Czyścić dopiero po zarejestrowaniu stanu jak zastano. Użyj zatwierdzonej metody czyszczenia, aby proces nie zaokrąglił krawędzi, nie usunął śladów ani nie utworzył nowych zadrapań. Następnie sprawdź wał zewnętrzny i otwór elementu wewnętrznego na tym samym stanowisku osiowym. Pomiar jednej strony połączenia może spowodować błędną diagnozę źródła luzów.
Jeżeli próbka jest jedynym dostępnym dowodem, w miarę możliwości wyślij więcej niż jeden element: jeden z pozycji, której dotyczy zgłoszony problem, i jeden z pozycji uważanej za mniej zużytą. Podaj powód wyboru każdej próbki. Dostawca może następnie porównać stan, zamiast traktować każdą najgorszą cechę jako nominalną.
Część, która się ślizga, nie jest automatycznie dostosowana do momentu obrotowego
Dopasowanie montażowe odpowiada na jedno pytanie: czy współpracujące części mogą osiągnąć zamierzone położenie w określonych warunkach? Moment obrotowy odpowiada na inne pytanie. Leistritz identyfikuje przekrój poprzeczny wału, metalurgię wału, geometrię wielowypustów i hartowanie wału jako czynniki wpływające na przenoszenie mocy. W opublikowanej historii firmy Coperion połączenie wał-element jest również traktowane jako kluczowe dla przenoszonego momentu obrotowego.
Dlatego też pomyślny test próbny nie może potwierdzić przeprojektowania, wymiany materiału lub naprawy wału. Nie ustanawia kontaktu bocznego pod obciążeniem, wytrzymałością zmęczeniową, warunkami obróbki cieplnej, naprężeniami graniowymi, dociskiem osiowym lub nośnością sprzęgła skrzyni biegów. Rysunek zastępczy i przegląd techniczny muszą kontrolować te elementy.
| Sprawdzać | Pytanie, na które odpowiada | Pytanie, na które nie ma odpowiedzi |
|---|---|---|
| Montaż ręczny na czystym wale | Czy element może przejść przez zamierzony profil i osiągnąć pozycję? | Czy interfejs będzie przenosił moment obrotowy? |
| Wskaźnik funkcjonalny | Czy kontrolowana funkcja spełnia wymagania miernika? | Czy materiał wału lub obróbka cieplna są prawidłowe? |
| Kontrola profilu | Czy zmierzona geometria jest zgodna z rysunkiem? | Czy pęknięcia, uszkodzenia podpowierzchniowe lub obciążenia użytkowe są akceptowalne? |
| Dowody materiału i twardości | Czy badany przedmiot odpowiada określonym właściwościom materiału w badanym miejscu? | Czy cały wał jest wolny od problemów związanych z geometrią lub zmęczeniem? |
| Przegląd inżynieryjnego momentu obrotowego | Czy pełna ścieżka obciążenia jest akceptowalna dla udokumentowanego zadania? | Czy strona procesowa zapewni pożądaną jakość produktu? |
Nie proś dostawcy zamiennego o potwierdzenie uniwersalnego ograniczenia momentu obrotowego na podstawie zdjęć. Podaj obciążenie maszyny, wymagania dotyczące oryginalnego rysunku i zakres ewentualnych zmian. Jeżeli żądanie dotyczy jedynie odtworzenia istniejącego elementu, należy to wyraźnie powiedzieć i wskazać kontrolowany rysunek interfejsu.

Zamknij definicję przed rozpoczęciem produkcji
Celem weryfikacji jest przekształcenie niepewnych dowodów w uzgodnioną podstawę produkcyjną. Powinno to nastąpić przed zatwierdzeniem surowca lub oczekiwaniem, że gotowy element rozwiąże nierozwiązany problem interfejsu.
- Pogodzić tożsamość.Dopasuj producenta maszyny, model, numer seryjny, identyfikator skrzyni biegów, numer części wału, numer części elementu i historię modyfikacji.
- Wybierz dowód kontrolny.Nazwij wersję rysunku, zatwierdzony raport części zamiennych lub raport inżynierii odwrotnej, który będzie regulować produkcję.
- Rozwiązuj konflikty.Wypisz wszystkie różnice pomiędzy odczytami rysunku, próbki i pola. Nie wybieraj po cichu wartości najłatwiejszej do wytworzenia.
- Uzgodnij punkt odniesienia i orientację.Potwierdź wał A i wał B, kierunek widoku, zero osiowe, zero kątowe i kierunek instalacji.
- Zgadzam się na kontrolę.Zidentyfikuj, które funkcje wymagają raportu wymiarowego, pomiaru profilu, miernika funkcjonalnego lub dowodów materiałowych.
- Sprawdź pierwszy wyprodukowany interfejs.Skorzystaj z uzgodnionego rysunku i planu inspekcji. Jeżeli wymagany jest fizyczny montaż próbny, przed próbą należy określić stan czystości, odniesienie do łączenia i metodę akceptacji.
- Zamroź zatwierdzoną wersję.Zwróć ostateczny rysunek i zapis kontroli do akt konserwacji, aby kolejne zamówienie nie zostało wznowione od niezidentyfikowanej zużytej próbki.
Prąd EJSniestandardowy przewodnik produkcji dwuślimakowejdokonuje tego samego rozróżnienia w przypadku większych części zamiennych: używana próbka może pokazać układ i interfejsy, ale zużyte powierzchnie nie powinny automatycznie stać się nową geometrią nominalną. Theprowadnica elementów dwuślimakowychmożna następnie wykorzystać do zarejestrowania funkcji i sekwencji elementu zewnętrznego po kontrolowaniu powierzchni styku otworu.
Utwórz pakiet zapytań ofertowych, na podstawie którego producent będzie mógł działać
Najkrótsze przydatne zapytanie ofertowe to nie to, które zawiera najmniejszą liczbę plików. To ona oddziela potwierdzone fakty, stan zmierzony i pytania otwarte. Użyj jednego indeksu, aby rysunek, próbka i zdjęcia nie mogły być mieszane z inną maszyną.
| Sekcja zapytania ofertowego | Wymagana treść | Stan do zadeklarowania |
|---|---|---|
| Tożsamość maszyny | Producent, model, numer seryjny, identyfikacja skrzyni biegów i zainstalowana modyfikacja | Potwierdzone na podstawie tabliczki znamionowej lub dokumentu / tylko zgłoszone |
| Zakres wymiany | Wał, otwór elementu, określone elementy, kompletny stos, sprzęgło lub tylko kontrola | Wymagane / opcjonalne / w trakcie sprawdzania |
| Pakiet rysunków | Numery części, wersje, jednostki, punkty odniesienia, objaśnienia splajnów i szczegóły przechowywania | Sterowanie / tylko odniesienie / przestarzałe |
| Przykładowy indeks | Identyfikator próbki, wał A lub B, położenie osiowe, data i stan usunięcia | Nieużywany / używany / zużyty / naprawiany / pochodzenie nieznane |
| Indeks zdjęć | Widoki końcowe, widoki profili, zbliżenia uszkodzeń, skale, strzałki widoku i etykiety części | Stan jak stwierdzono / po czyszczeniu / po naprawie |
| Raport pomiarowy | Surowe odczyty, lokalizacje, metody, przyrządy lub mierniki oraz warunki środowiskowe, jeśli ma to zastosowanie | Tylko identyfikacja/pomiar akceptacyjny |
| Zapis materialny | Określony gatunek, obróbka cieplna, twardość lub raporty z testów, jeśli jest to wymagane | Udokumentowane / przetestowane / nieznane |
| Kontekst procesu | Przetworzony materiał, obowiązek operacyjny, zaobserwowane objawy i miejsce awarii | Normalny obowiązek/zmieniony obowiązek/dochodzenie w sprawie awarii |
| Otwarte pytania | Każdy nierozwiązany konflikt lub brakująca wartość akceptacji | Należy zamknąć przed wyceną / przed produkcją / przed wysyłką |
W przypadku wyceny elementu zamiennego należy podać również funkcję elementu, średnicę zewnętrzną, szerokość, podziałkę lub kąt tarczy, obsługę, wymagania dotyczące materiału lub obróbki, ilość i kolejność montażu. Prąd EJSstrona elementów śrubowychwymienia rodziny elementów, które dostarcza i prosi klientów o dostarczenie rysunków lub próbek.
Wyślij do EJS dowód wału i elementu
Opisz poniżej zakres wymiany, a następnie załącz kontrolowane rysunki, indeks próbek, oznaczone zdjęcia i raport z pomiarów na stronie zapytania EJS. Zaznacz dowolną wartość pochodzącą ze zużytej próbki.
Często zadawane pytania
Czy liczba zębów i średnica wału są wystarczające, aby zamówić element śrubowy?
Nie. Są użytecznymi wskazówkami identyfikacyjnymi, ale nie definiują kształtu zęba, podziałki ani modułu, dopasowania, metody centrowania, grubości zęba, długości zazębienia, położenia osiowego ani orientacji. Dostarczyć kontrolowany rysunek lub zlecić kwalifikowany pomiar wału i współpracującego otworu.
Czy mogę zidentyfikować wielowypust DIN 5480 na podstawie fotografii?
Nie. Zdjęcie może przedstawiać prawdopodobny kształt ewolwentowy i liczbę zębów, ale nie może ustalić pełnego standardowego oznaczenia, rozmiaru, dopasowania, tolerancji ani modyfikacji. Skopiuj pełne objaśnienie z rysunku lub zweryfikuj profil za pomocą uzgodnionej metody kontroli.
Czy wał i otwór elementu należy mierzyć razem?
Tak. Tworzą jedno działające połączenie. Sprawdź wał zewnętrzny i otwór wewnętrzny w tym samym położeniu osiowym, utrzymując wał A lub B, kierunek patrzenia, kod elementu i stanowisko montażowe podłączone do każdego odczytu.
Czy zużyty element może zostać użyty do zdefiniowania nowego otworu wielowypustowego?
Może wspierać inżynierię odwrotną, ale nie powinien być traktowany automatycznie jako rozmiar główny. Rejestruj polerowanie, fretting, przemieszczenie metalu, korozję i lokalne zużycie, porównaj wał współpracujący i mniej zużyte odniesienia oraz ustal, w jaki sposób zostanie odtworzona nominalna geometria.
Co oznacza długość sprzężenia wielowypustu?
Jest to długość osiowa, na której faktycznie współpracują funkcjonalne profile współpracujące. Wyklucz fazowania, wejścia, podcięcia, uszkodzone krawędzie wejściowe i inne niedziałające przejścia, chyba że rysunek kontrolny definiuje je inaczej.
Dlaczego oznaczenie pozycji zerowej lub orientacji ma znaczenie?
Daje zespołom inspekcyjnym i montażowym jedno odniesienie kątowe. Pomaga to zachować powiązania między sparowanymi wałami, pozycjami elementów i szczegółami sprzęgła. Zanotuj znak z zadeklarowanego kierunku patrzenia i postępuj zgodnie z instrukcją montażu producenta maszyny.
Co powinienem wysłać do EJS w celu wyceny wielowypustów dwuślimakowych?
Wyślij tożsamość maszyny i skrzyni biegów, zakres wymiany, kontrolowane rysunki i poprawki, orientację wału A/B, kolejność elementów, oznaczone próbki, surowy raport z pomiarów, indeks zdjęć, wymagania materiałowe i każdy nierozwiązany konflikt. Zaznacz wyraźnie, jakie wymiary pochodzą od zużytych części.
Przykłady OEM w tym artykule wyjaśniają, dlaczego systemy wielowypustowe są specyficzne dla maszyny. Nie stanowią one specyfikacji produktu EJS i nie można ich stosować w innej wytłaczarce bez dokumentacji kontrolnej.