PrzezPrzemysł EJS
- Zacznij od usterek i zapisów operacyjnych, a nie od obiecanego wzrostu wydajności.
- Oddzielne problemy z topieniem, mieszaniem, podawaniem i zużyciem mechanicznym.
- Określ bieg główny i bieg barierowy niezależnie na rysunku.
- Dopasuj propozycję do zamontowanej beczki, systemu podawania i dostępnej długości roboczej.
- Zaakceptuj wymianę w przypadku stabilnej produkcji zgodnej ze specyfikacją w uzgodnionym zakresie operacyjnym.
Jak śruby konwencjonalne i barierowe radzą sobie z topnieniem
Konwencjonalny ślimak trójstrefowy ma sekcje zasilającą, przejściową i dozującą. W sekcji przejściowej materiał stały i gromadzący się stop dzielą główny kanał. Ślimak barierowy dodaje dodatkowy bieg, który dzieli część sekcji topienia na ciała stałe i kanały topienia. Stop przechodzi przez podcięty bieg bariery do kanału stopu, podczas gdy ciała stałe przepływają własnym kanałem.Wyjaśnienie śruby barierowej Rauwendaalaopisuje tę separację i zmieniający się układ kanałów wzdłuż odcinka bariery.
To rozróżnienie identyfikuje metodę projektowania, a nie automatyczny ranking wydajności. Geometria nadal musi odpowiadać materiałowi wprowadzanemu do maszyny i wymaganiom produkcyjnym. ThePorównanie szkoleń w zakresie wytłaczania SHStraktuje konstrukcję ślimaka jako kompromis pomiędzy zdolnością uplastyczniania a delikatnym przetwarzaniem i opisuje zarówno architekturę konwencjonalną, jak i barierową.
Jeśli bieżąca śruba wytwarza akceptowalny produkt w wymaganym zakresie roboczym, przed zmianą jej architektury należy udokumentować tę linię bazową. Jeżeli jakość pogarsza się tylko wraz ze wzrostem żądanej szybkości, zapisz, gdzie zaczyna się pogorszenie i które odczyty procesu zmieniają się wraz z nim. Dowody te sprawiają, że dyskusja na temat projektu jest użyteczna; słowa „wysoka wydajność” nie.
ThePrzewodnik kupującego beczkę ślimakową wytłaczarki EJSobejmuje szerszą specyfikację i proces wymiany. Porównanie to dotyczy konwencjonalnych i barierowych konstrukcji jednoślimakowych, a nie wyboru pomiędzy maszynami jedno- i dwuślimakowymi.
Odczytuj prześwit bariery oddzielnie od prześwitu głównego lotu
Dwa wymiary wymagają odrębnych nazw. Luz lotu głównego to odstęp między zewnętrzną średnicą lotu głównego a średnicą lufy. Zezwolenie na lot barierowy to przerwa nad lotem dodatkowym. W typowym układzie bariery z podcięciem, zabierak wtórny ma mniejszą średnicę zewnętrzną, co umożliwia przepływ nad nim stopu. Są to różne funkcje i powinny mieć różne objaśnienia rysunkowe.
Dla koncentrycznego porównania wymiarów luz promieniowy wynosi:
Luz promieniowy = (średnica otworu lufy – odpowiednia średnica przelotu) / 2
Obliczenia te opisują nominalną zależność pomiędzy średnicami. Nie określa najmniejszej lokalnej szczeliny w mimośrodowym, uszkodzonym lub niewspółosiowym zespole, ani luzu roboczego w temperaturze przetwarzania.
Przykład wymiarowy, a nie zalecenie dotyczące obróbki
Załóżmy, że średnica lufy wynosi 90,10 mm, średnica głównego przelotu 90,00 mm i średnica przelotu bariery 89,30 mm w porównywanym miejscu. Wynikowy luz promieniowy głównego lotu wynosi 0,05 mm; luz promieniowy bariery wynosi 0,40 mm. Te przyjęte wartości wyjaśniają arytmetykę i nie stanowią określonych tolerancji dla produktu EJS.
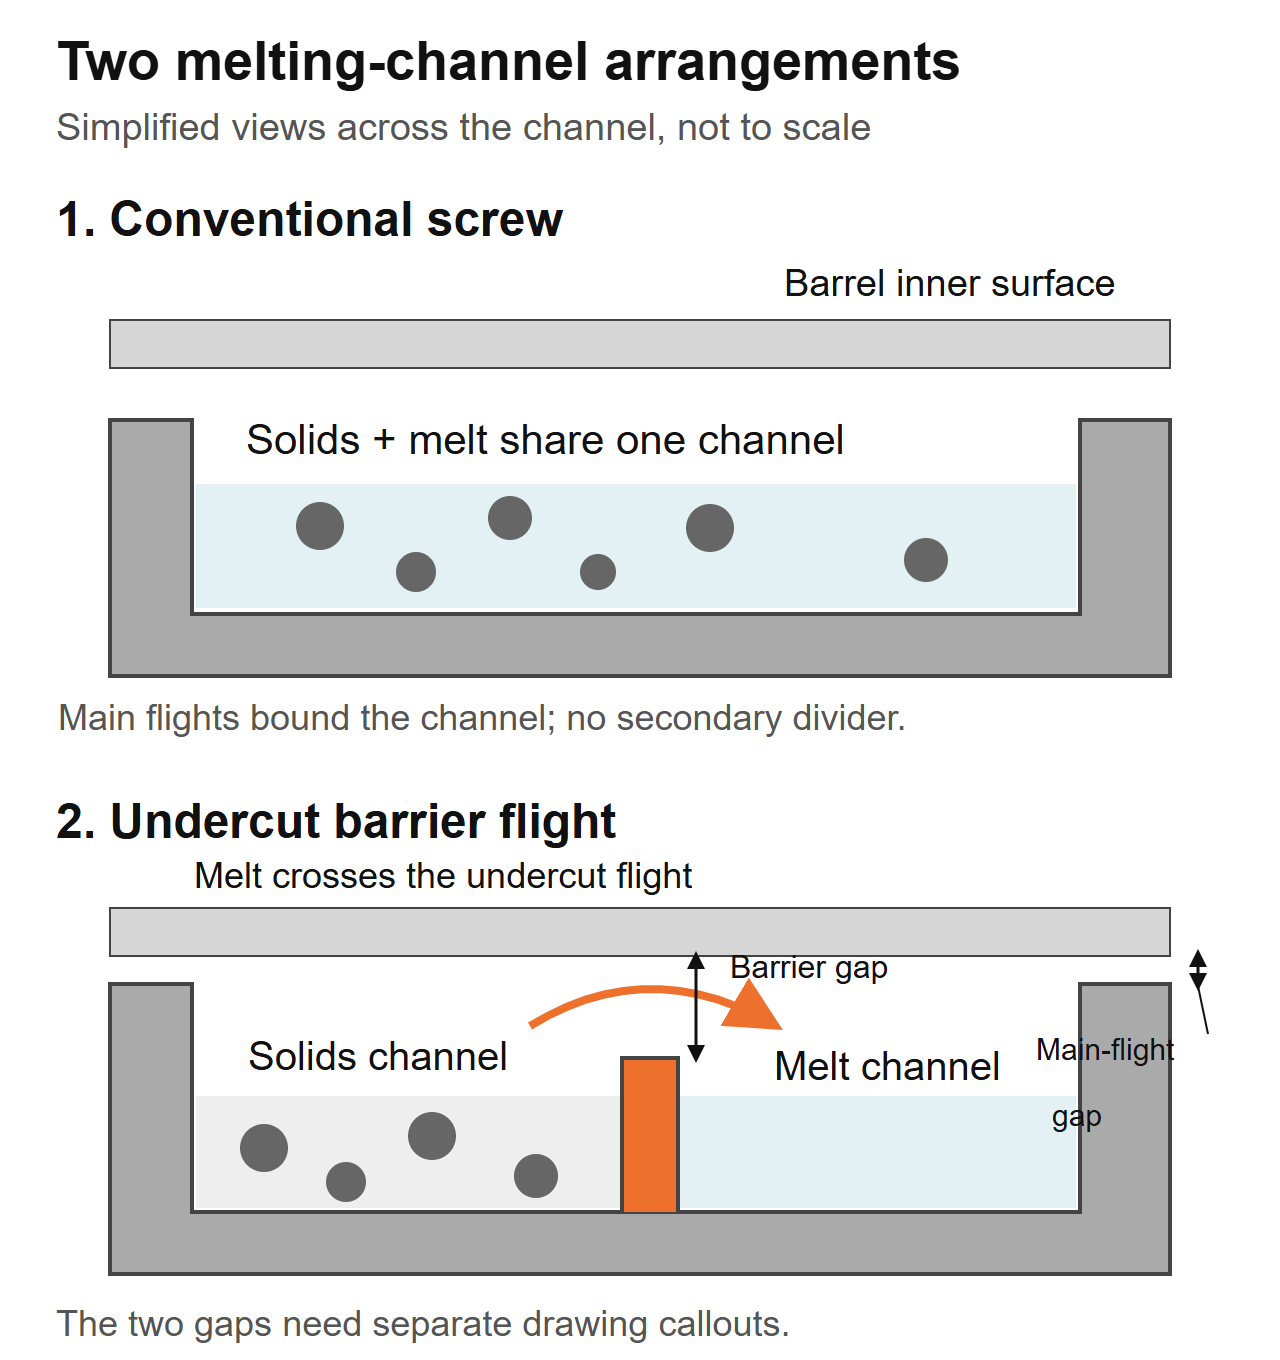 Uproszczone widoki międzykanałowe, a nie sekcje produkcyjne. Przejście dla lotu barierowego i zezwolenie na lot główny to oddzielne elementy rysunkowe; Na tym schemacie nie określono żadnych wymiarów.
Cytat stwierdzający jedynie „prześwit lotu” jest niejednoznaczny dla tej geometrii. Zapytaj, który lot, które położenie osiowe i czy wartość jest promieniowa czy średnicowa. Należy także rozróżnić nominalne wymiary nowych części od bieżących odczytów zużycia. Nie mierz jednego lotu i zakładaj, że opisuje on drugi.
Projektant musi określić luzy robocze dla rzeczywistej żywicy i maszyny. Mniejsze przejście z barierą nie jest automatycznie lepsze, a większe nie jest automatycznie bezpieczniejsze. Zachowaj zatwierdzoną geometrię i metodę kontroli razem, zamiast przejmować numer z innej wytłaczarki.
Sekcja barierowa i sekcja mieszająca rozwiązują różne problemy
Topienie i mieszanie zasługują na osobną kontrolę. Sekcja barierowa zarządza przejściem ze stanu stałego do stopionego. Dalszy mieszalnik pracuje nad jednorodnością lub dyspersją stopu zgodnie z jego geometrią. Ślimak może zawierać jedno i drugie, więc „śruba barierowa lub mieszająca” jest często wyborem niekompletnym.
RauwendaalaOpis śruby barierowej CRDwyraźnie omawia dodanie dodatkowego mieszalnika, ponieważ sama sekcja barierowa nie zapewnia wymaganego mieszania rozdzielczego. Jest to powód, aby określić każdą funkcję, a nie zakładać, że EJS korzysta z tego zastrzeżonego projektu.
ThePrzewodnik po sekcji mieszania EJSrozróżnia elementy Maddock, Pineapple i Saxton. Użyj go, aby omówić pożądane działanie mieszania po zidentyfikowaniu wady. Znana nazwa miksera nadal wymaga rysunku i kontekstu obsługi.
Unikaj przypisywania nowej śruby wyłącznie na podstawie wyglądu. „Żel” i „rybie oko” to opisy produktu, a nie potwierdzona przyczyna. Obcych cząstek lub materiału zdegradowanego nie należy traktować jako zwykłego niestopionego materiału, który zostanie koniecznie usunięty przez nową sekcję topienia.
Poproś o propozycję oddzielnego zidentyfikowania sekcji topienia i sekcji mieszania, łącznie z ich lokalizacją i zamierzonymi funkcjami. Jeżeli oba ulegną zmianie, w próbie produkcyjnej oceniana jest kompletna śruba. Nie można oddzielić korzyści lotu barierowego od korzyści mieszalnika bez odpowiedniego porównania.
Ustal, czy linia jest rzeczywiście ograniczona topnieniem
Rozpocznij od aktualnie zatwierdzonej konfiguracji i stabilnego przebiegu referencyjnego. Do porównania użyj tego samego gatunku żywicy, procedury przygotowania, mieszanki, matrycy i układu sit. Zidentyfikuj, która kontrola produktu ogranicza szybkość działania: widoczne defekty, różnice wymiarowe, temperatura topnienia, obciążenie napędu lub wymagania dalsze.
W ramach instrukcji obsługi dostawcy maszyny i bezpiecznych limitów należy rejestrować proces w uzgodnionych punktach produkcyjnych. Nie zwiększaj prędkości wyłącznie w celu sprowokowania awarii. Zbieraj wyniki w czasie, rzeczywistą temperaturę stopu, ciśnienie, prędkość ślimaka, obciążenie napędu i jakość produktu w tych samych odstępach czasu.
Zdefiniuj problem w terminach, których może użyć projektant
„Niestopiony pojawia się, gdy badamy ten gatunek w tym punkcie operacyjnym” to przydatne stwierdzenie początkowe, jeśli potwierdzają to próbki i zapisy. „Potrzebujemy o 30% więcej produkcji” to cel, a nie wyjaśnienie, co obecnie uniemożliwia osiągnięcie tej produkcji. Zachowaj cel i zdiagnozowane ograniczenie w oddzielnych polach.
Kompromisy są realne. ABadanie optymalizacyjne z 2023 r. przeprowadzone przez Gaspara-Cunha i współpracownikówporównali konstrukcje konwencjonalne i konstrukcje z barierą Maillefera dla LDPE i PP. W modelowanych przypadkach projekty barier były ogólnie korzystne w przypadku LDPE, podczas gdy obie architektury były wykonalne w przypadku PP. Były to numeryczne porównania projektów, a nie testy produkcyjne EJS lub zalecenie dla każdego gatunku któregokolwiek polimeru.
Użyj tego rozróżnienia przy ocenie roszczeń dostawców. Poproś o wyniki w odpowiednich warunkach, ze zidentyfikowaną pełną geometrią, zamiast akceptować stwierdzenie, że „śruby barierowe są lepsze” jako dowód dla Twojej linii.
Pytanie fabryczne: co się zmieniło w zbiorniku?
W zapytaniu dotyczącym wymiany EJS zainstalowana specyfikacja wynosiła 90 mm, współczynnik kompresji 30:1 L/D i 3:1. Linia charakteryzowała się rosnącym ciśnieniem w matrycy i nierówną grubością ścianek. Początkowa prośba dotyczyła skopiowania rzekomo zużytej śruby. Zapytaliśmy, co teraz dostało się do leja w porównaniu z pierwotną konfiguracją: zakład zaczął mieszać własne krawędzie z paszą. Naszopublikowane notatki sklepoweopisać, dlaczego zmiana ta musiała być częścią specyfikacji zamiennej.
To pytanie należy zadać na początku każdej dyskusji od konwencjonalności do bariery. Rejestruj, czy pasza zawiera granulki, płatki lub zmielony materiał oraz w jaki sposób mieszanka dociera do gardła. „Ten sam polimer” nie oznacza, że surowiec jest taki sam.
Zmień opis pliku danych w użyteczną specyfikację
Zbierz reprezentatywną próbkę i określ jej źródło. Zanotuj rozkład wielkości cząstek, kształt, metodę mieszania i to, czy proporcje zmieniają się w trakcie cyklu. Jeśli mierzysz gęstość nasypową luźnej substancji, zachowaj spójność pojemnika i metody napełniania. Próbka swobodnie wylana i próbka zagęszczona to różne pomiary.
Określ, czy zainstalowana beczka ma sekcję zasilającą o gładkiej czy rowkowanej średnicy i opisz kontrolowany podajnik lub sprzęt wspomagający podawanie. Poproś propozycję śruby o określenie warunków zasilania, jakie zakłada. Nie zakładaj, że projekt przeznaczony dla jednego układu karmienia jest identycznym zamiennikiem w innym.
Aby dokonać przeglądu fabryki, rysunek i opis materiału muszą być ze sobą zgodne. Rysunek może ustalić obwiednię mechaniczną, ale nie może opisać zmiany posuwu, która nastąpiła po zainstalowaniu śruby. I odwrotnie, zdjęcia nieregularnego karmienia nie pozwalają na ustalenie odpowiedniego profilu kanału lub przejścia przez barierę.
Oddziel również wymagania dotyczące zużycia od geometrii topienia. Wypełniacze, dodatki i historia zanieczyszczeń należą do dyskusji na temat obróbki powierzchni. ThePrzewodnik po materiałach EJSobejmuje tę decyzję. Zmiana architektury śruby nie rozwiązuje automatycznie nieprawidłowo określonej powierzchni roboczej.
Czy śruba barierowa może pasować do Twojej istniejącej wytłaczarki?
Proponowana modernizacja musi przejść dwie oceny: dopasowanie mechaniczne i przydatność procesową. Przejście pierwszego nie ustanawia drugiego. Połączenie lufy i napędu może fizycznie pomieścić śrubę, a jej geometria pozostaje nieodpowiednia dla zakresu posuwu lub pracy.
Porównaj rysunki z zainstalowanym zespołem, a nie tylko z nazwą modelu. Ustal użyteczną długość lotu, profil otworu lufy, połączenie strony napędowej, szczegóły końca wylotowego i położenie otworu zasilającego. Uwzględnij dowolny otwór wentylacyjny lub inny element beczki, do którego musi pasować śruba. Należy zachować widoczność konwencji wymiarowych producenta maszyny.
Nie zakładaj, że większy L/D może zostać dostarczony jako zwykła aktualizacja typu drop-in. Dostępna długość robocza musi pomieścić łącznie sekcje zasilającą, barierową i dolną. ZobaczPrzewodnik po EJS L/D i współczynniku kompresjidlaczego te główne wskaźniki pozostawiają ważne szczegóły profilu nieokreślone.
Przed autoryzowaniem wymiany wyłącznie śrubowej sprawdź lufę. Obecne wymiary otworu mają znaczenie zarówno dla dopasowania, jak i dyskusji na temat luzu. Postępuj zgodnie z zatwierdzoną procedurą inspekcji, zamiast przypisywać jeden uniwersalny limit wymiany. ThePrzewodnik po okresie użytkowania EJSwyjaśnia, w jaki sposób dopasowanie pomiarów komponentów wspiera tę decyzję.
Określ rysunek, a nie tylko „śrubę barierową”
Rysunek powinien identyfikować cechy definiujące proponowany projekt. Zachowaj powiązanie wersji z ofertą, specyfikacją materiału i wymogami kontroli. W przeciwnym razie dostawca może zgodzić się na słowo „bariera” bez zgody obu stron na tę samą geometrię.
Zapytaj o początek i koniec odcinka bariery, profile średnicy biegu głównego i biegu bariery, ich wyprzedzenia lub skoki, szerokość biegów, profile głębokości kanałów oraz przejście do sekcji dolnej. Jeżeli kanały zmieniają się na długości, zidentyfikuj stanowiska kontroli. Pojedyncza średnica lub pojedynczy numer stopnia sprężania nie mogą zastąpić tych informacji.
Czego potrzebujemy do zapytania o wymianę EJS
Naszstrona produktu beczki ślimakowej wytłaczarkiopisuje niestandardową pracę zastępczą oraz raport z kontroli i certyfikat materiałowy dostarczony z beczkami śrubowymi. W celu przeglądu projektu należy przesłać oddzielnie zainstalowany rysunek i proponowaną wersję wraz z wymaganiami dotyczącymi procesu. Nadaje to dyskusji określony element i określony obowiązek.
Włączać:
- Marka maszyny, model, odniesienia do zainstalowanych komponentów i rysunki mechaniczne.
- Gatunek żywicy, dodatki, zawartość wypełniacza, forma wsadu i metoda przygotowania.
- Istniejący profil i proponowane zmiany, w tym dowolny mikser.
- Czasowa moc wyjściowa, obroty na minutę, rzeczywista temperatura stopu, ciśnienie i odczyty napędu.
- Próbki wad lub zdjęcia powiązane z zarejestrowanymi punktami pracy.
- Dopasowane wymiary śruby/bębenka, jeśli istniejące komponenty zostaną ponownie wykorzystane.
- Zakres produkcji i kontrole produktu, które zamiennik musi spełniać.
Nie pozwól, aby dokumentacja inspekcyjna zastąpiła próbę produkcyjną. Raport wymiarowy może wykazać zgodność z zatwierdzonym rysunkiem; nie stwierdza, że wybrana geometria rozwiązuje problem procesowy. Badanie wymaga własnych warunków i kryteriów akceptacji.
TheStrona z lufą jednoślimakową EJSstanowi przydatne odniesienie do produktu podczas przygotowywania informacji o zainstalowanych komponentach. Zamiast zakładać, że ogólna konfiguracja bariery jest potwierdzona, należy przesłać rzeczywisty rysunek i obowiązek do przeglądu.

Ocenić próbę na podstawie akceptowalnej produkcji, temperatury i energii
Przed zamówieniem lub oddaniem do użytku poprawionego projektu należy uzgodnić metodę akceptacji. Używaj tych samych miejsc pomiarowych i zdefiniowanych stałych odstępów czasowych w produkcji. Rejestruj zachowanie podczas uruchamiania i czyszczenia oddzielnie od wyników w stanie ustalonym, aby łatwe uruchomienie nie przesłaniało niestabilnego okna operacyjnego.
Dwa przydatne obliczenia to:
Wydajność właściwa = zmierzona wydajność masy (kg/h) / prędkość ślimaka (obr/min)
Specyficzna energia elektryczna = zmierzona moc elektryczna (kW) / zmierzona moc wyjściowa (kg/h)
Drugi wynik ma jednostki kWh/kg. Określ granicę pomiaru: moc samego napędu i całkowita moc linii to różne wielkości. Procent prądu silnika nie jest bezpośrednim pomiarem mocy elektrycznej i nie należy go zastępować w tym wzorze.
Przykład arytmetyczny pokazujący kompromis
Załóżmy, że próba A wytwarza 180 kg/h przy 60 obr./min i 54 kW mierzone na określonej granicy elektrycznej. Próba B wytwarza 210 kg/h przy 70 obr/min i 70 kW na tej samej granicy. Te przyjęte odczyty stanowią przykład obliczeń, a nie projekt EJS ani prognozę dla którejkolwiek architektury śrubowej.
Próba B ma większą moc wyjściową, ale w tym przykładzie identyczną moc właściwą i większą energię elektryczną. Jakość produktu i temperatura topnienia są nadal potrzebne, zanim można będzie nazwać to poprawą. Należy również zgłosić, jaka część zmierzonej produkcji przeszła uzgodnione kontrole produktu.
Zamiast wybierać najłatwiejszy przebieg demonstracyjny, przetestuj odpowiednie stopnie i wymagane punkty operacyjne. Szybkość dokumentu, stan podawania, ciśnienie, rzeczywista temperatura stopu, granica mocy i jakość razem. Wyślij ten zapis poprzezStrona kontaktowa EJSpodczas omawiania wymiany, więc celem jest użyteczny zakres operacyjny, a nie izolowana liczba szczytowa mocy wyjściowej.
Często zadawane pytania
Jaka jest główna różnica pomiędzy barierą a konwencjonalną śrubą?
Konwencjonalny, trójstrefowy pojedynczy ślimak wykorzystuje jeden główny kanał przechodzący przez sekcję topienia. Śruba barierowa wprowadza lot wtórny, tworząc ciała stałe i kanały topienia. Do porównania potrzebne są jeszcze pełne profile, materiały i warunki pracy; sama nazwa architektury nie określa, który zamiennik spełnia obowiązek.
Czy śruba barierowa zastępuje sekcję mieszającą?
Nie automatycznie. Sekcja barierowa zarządza układem topienia, podczas gdy mieszalnik zapewnia wymaganą dystrybucję lub dyspersję w stopie. Śruba może zawierać oba. Zidentyfikuj defekt i określ zamierzoną funkcję każdej sekcji, zamiast zakładać, że bieg bariery zapewnia każdą formę mieszania.
Czy śruba barierowa zagwarantuje większą wydajność lub wyeliminuje wszystkie żele?
Nie. Ustal rzeczywiste ograniczenie i najpierw zidentyfikuj defekt. Zmiana projektu topienia nie naprawia automatycznie niespójnego podawania, zdegradowanego materiału, zanieczyszczeń, zużycia, ograniczeń napędu lub ograniczeń w dalszej części procesu. Porównaj stabilną, akceptowalną produkcję z temperaturą, ciśnieniem i mocą w określonych warunkach próbnych.
Czy zezwolenie na lot z barierą jest takie samo, jak zezwolenie na lot główny?
Nie. W typowym układzie bariery podciętej bieg wtórny ma nad sobą oddzielną średnicę i przejście. Określ lot, położenie osiowe i konwencję promieniową lub średnicową na rysunku. Obliczenia średnicy nominalnej nie pozwalają na ustalenie każdej szczeliny lokalnej lub gorącej w zmontowanej maszynie.
Czy mogę wymienić konwencjonalną śrubę bez wymiany lufy?
Wymaga to przeglądu wymiarów i procesów. Sprawdź profil i stan otworu lufy, interfejsy mechaniczne, długość roboczą, układ podawania i ograniczenia operacyjne w porównaniu z proponowanym ślimakiem. Fizycznie instalowana śruba niekoniecznie jest odpowiednim zamiennikiem procesu i nie można zakładać, że zużyta lufa odpowiada oryginalnemu rysunkowi.
Jakie informacje powinienem przesłać w celu sprawdzenia wymiany?
Wyślij szczegółowe informacje o maszynie, zainstalowane i proponowane rysunki, informacje o żywicy i paszy, dokumentację operacyjną, zidentyfikowane defekty i dostępne pomiary śrub/cylindrów. Podaj wymagany zakres produkcji i kontrole jakości produktu. Należy zachować przejrzystość wersji rysunku i warunków prób, aby można było oddzielnie sprawdzić geometrię, dopasowanie mechaniczne i akceptację procesu.