Stopień sprężania ślimaka wytłaczającego opisuje zmniejszenie objętości kanału od sekcji zasilającej do sekcji dozującej. W przypadku konwencjonalnej śruby o porównywalnym skoku i geometrii kanału głębokość kanału zasilającego podzielona przez głębokość kanału dozującego stanowi przydatne przybliżenie. Wybierz zamiennik na podstawie pełnego rysunku i rzeczywistych warunków posuwu, a nie samego stosunku: dwie śruby oznaczone jako 3:1 mogą mieć różne głębokości rowków i profile przejściowe.
PrzezPrzemysł EJS
- Oblicz głębokość kanału na podstawie średnicy przelotu ślimaka i średnicy rdzenia, a nie otworu lufy.
- Porównaj głębokości bezwzględne i długości stref przed przyjęciem dwóch śrub jako równoważnych.
- Opisz materiał wprowadzany do leja zasypowego, w tym kształt przemiału i załadunek.
- Przed zmianą proporcji należy sprawdzić zasilanie, topienie, ograniczanie i zużycie.
- Zweryfikuj wymianę na podstawie stabilnych pomiarów produkcyjnych, a nie samego ustawienia obrotów.
Co mierzy stopień sprężania śruby?
Konwencjonalny pojedynczy ślimak ma sekcję zasilającą, sekcję przejściową i sekcję dozującą. Kanał zasilający otrzymuje materiał stały; przejście zmienia geometrię kanału w miarę rozwoju topnienia; sekcja dozująca przenosi stop w kierunku wylotu. Stopień sprężania opisuje geometryczną zależność pomiędzy początkiem i końcem tego procesu. Nie mierzy ciśnienia matrycy, gęstości produktu ani wydajności silnika.
W przypadku prostej śruby o stałym skoku obliczenia warsztatowe są następujące:
Stopień sprężania ≈ głębokość kanału zasilającego / głębokość kanału dozującego
Bardziej ogólna definicja porównuje liczbę kanałów w porównaniu z równoważnymi lotami. Skrót głębokości wymaga porównywalnej geometrii skoku i kanału. Jeśli te zmiany się zmienią, użyj rysunku do oceny odpowiednich objętości, zamiast traktować stosunek głębokości jako dokładny wynik objętościowy.Wyjaśnienie Allana Griffa dotyczące geometrii śrubydokonuje tego rozróżnienia i ostrzega przed opieraniem się na stosunku bez rzeczywistych głębokości.
L/D opisuje coś innego: efektywną długość roboczą podzieloną przez zewnętrzną średnicę ślimaka. Długość robocza 2700 mm i średnica 90 mm dają stosunek 30:1. Potwierdź, gdzie producent zaczyna i kończy tę długość roboczą. Przedłużenie napędu należy do rysunku mechanicznego, ale nie powinno po cichu stać się dodatkową długością przetwarzania.
Dlatego specyfikacja „90 mm, 30:1, 3:1” powoduje brak istotnych informacji. Nie identyfikuje głębokości posuwu, głębokości dozowania, długości przejścia, zmian podziałki ani geometrii mieszania. Zapytaj o te wymiary przed porównaniem oferty zamiennika z zamontowaną śrubą. Aby zapoznać się z szerszą listą kontrolną zakupów, zobaczProwadnica ślimaka wytłaczarki EJS.
Jak obliczyć stopień sprężania na podstawie rysunku śruby
Zacznij od konwencjonalnej konstrukcji z pojedynczym startem, której kanały zasilające i dozujące mają porównywalną geometrię skoku i przelotu. Zlokalizuj część każdej sekcji o stałej głębokości. Nie należy odczytywać odczytu posuwu wewnątrz stożka ani odczytu dozowania z mieszalnika, reliefu lub uszkodzonej krawędzi.
Dla każdej lokalizacji oblicz głębokość kanału promieniowego:
Głębokość kanału = (zewnętrzna średnica przelotu - średnica korzenia) / 2
Podział przez dwie sprawy, ponieważ oba pomiary są średnicami. Użycie różnicy średnic bezpośrednio podwaja zgłaszaną głębokość, chociaż błąd może zniknąć, gdy podzielimy dwie równie nieprawidłowe głębokości. Proporcje mogą wyglądać dobrze, podczas gdy wymiary produkcyjne są nieprawidłowe.
Przepracowany przykład 90 mm
Poniższe wymiary stanowią przykładowy przykład obliczeń, a nie zalecany projekt śruby lub test produkcyjny.
| Wymiar | Sekcja paszy | Sekcja pomiarowa |
|---|---|---|
| Zewnętrzna średnica przelotu | 90 mm | 90 mm |
| Średnica korzenia | 72 mm | 84 mm |
| Obliczona głębokość kanału | (90 - 72) / 2 = 9 mm | (90 - 84) / 2 = 3 mm |
| Przybliżony stopień kompresji | 9/3 = 3:1 | To samo obliczenie współczynnika głębokości |
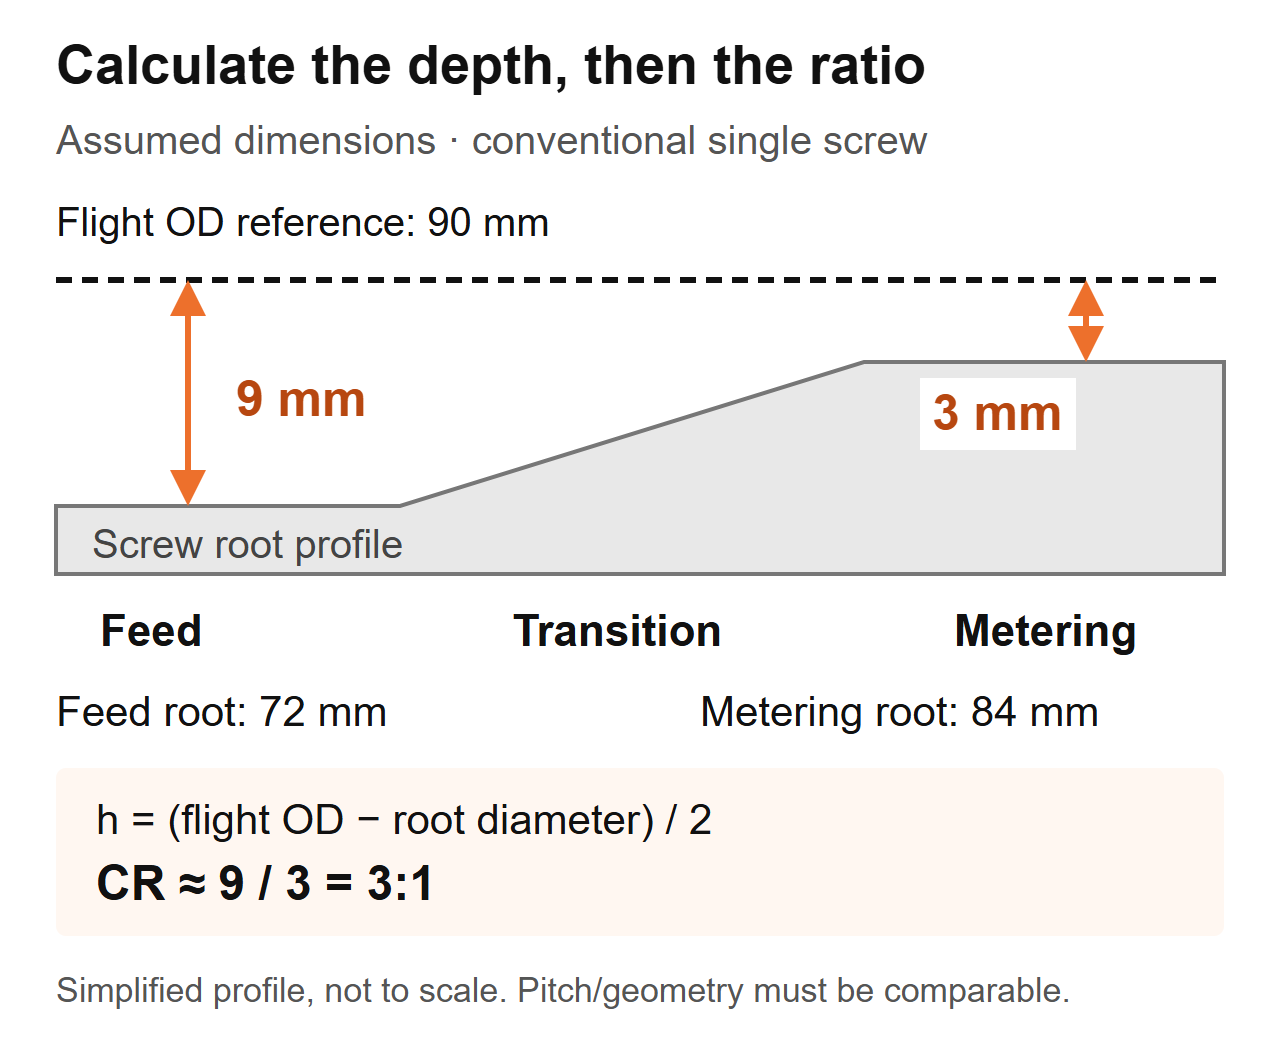 Schemat obliczeniowy: przyjęte wymiary dla śruby konwencjonalnej. Profil jest uproszczony i nie jest rysunkiem wykonawczym.
Jeśli sprawdzasz wyjętą śrubę, zapisz razem położenie osiowe, zmierzoną średnicę przelotu i średnicę nasady. Postępuj zgodnie z procedurą izolacji i bezpiecznego usuwania maszyny, wyczyść podzespół bez zmiany powierzchni i użyj odpowiednich skalibrowanych instrumentów. Niech procedura inspekcji producenta określi metodę pomiaru i kryteria akceptacji.
Nie zastępuj średnicy wewnętrznej lufy zewnętrzną średnicą przelotu. Obliczenia te obejmują luz między śrubą a lufą. W przypadku zużytej części nie zakładaj, że zmierzona geometria nadal odpowiada oryginalnemu projektowi: zmniejszona średnica przelotu zmienia obliczenie głębokości. Uzyskaj oryginalny rysunek i oddzielnie zmierz zużycie lufy. ThePrzewodnik po okresie użytkowania EJSwyjaśnia, dlaczego dopasowanie wymiarów śruby i lufy ma znaczenie.
Dlaczego dwie śruby 3:1 mogą działać inaczej
Stosunek nie określa rozmiaru żadnego kanału. W tym samym założonym przykładzie 90 mm druga śruba mogłaby mieć stopę zasilającą 84 mm i stopę dozującą 88 mm. Jego głębokość wynosiłaby 3 mm i 1 mm, więc stosunek głębokości również wynosiłby 3:1. Nie byłaby to wymiarowa kopia śruby 9 mm/3 mm.
| Element porównawczy | Zakładana śruba A | Zakładana śruba B | Co kupujący może ustalić |
|---|---|---|---|
| Zewnętrzna średnica przelotu | 90 mm | 90 mm | Ta sama nominalna średnica śruby |
| Głębokość kanału zasilającego | 9 mm | 3 mm | Inna absolutna geometria posuwu |
| Pomiar głębokości kanału | 3 mm | 1 mm | Inna absolutna geometria dozowania |
| Przybliżony stosunek głębokości | 3:1 | 3:1 | Równy stosunek, a nie równe śruby |
| Długość przejścia i wysokość | Nie określono | Nie określono | Porównanie wydajności pozostaje niekompletne |
Ten przykład potwierdza jedynie wnioski dotyczące wymiarów. Nie określa różnicy w przepustowości, różnicy temperatur stopu ani tego, który ślimak powinien napędzać żywicę. Te pytania wymagają pozostałej geometrii i warunków pracy.
Co sprawdzamy, gdy zamiennik ma tę samą specyfikację
Podczas wymiany EJS dwie śruby miały tę samą średnicę, L/D i stopień sprężania 3:1, ale jedna działała czysto, a druga przegrzała związek wrażliwy na ciepło. Ich odcinki przejściowe rozpoczynały się w różnych pozycjach i miały różną długość. Porównujemy zatem profil strefy, a nie tylko liczby z wyceny.
Na rysunku zastępczym zaznacz miejsce, w którym kończy się sekcja zasilania, a zaczyna dozowanie. Następnie porównaj głębokość w tym przedziale. Stosunek daje punkty końcowe; profil pokazuje, jak zmienia się kanał między nimi. Żadne z nich nie jest substytutem drugiego.
Z tego też powodu „zwiększ kompresję” jest niekompletną instrukcją projektową. Zwiększanie głębokości posuwu i zmniejszanie głębokości dozowania zwiększają przełożenie, ale zmieniają różne części ślimaka. Określ, który wymiar się zmienia, co pozostaje niezmienione i jakiego mierzonego problemu ma dotyczyć zmiana. W przeciwnym razie dostawca i zespół produkcyjny mogą omawiać różne modyfikacje.
Jak żywica, forma paszy i wypełniacze wpływają na decyzję
Nazwa polimeru nie jest pełną specyfikacją paszy. Zapisz klasę, dodatki, postać cząstek, przygotowanie wilgoci i konsystencję mieszanki. Pelety, oszlifowane krawędzie i nieregularne płatki mogą nosić tę samą nazwę polimeru, zachowując się jednak inaczej w gardzieli zasilającej.Dyskusja na temat stopnia sprężania Jima Franklandarozważa jednoczesne podawanie i topienie, w tym gęstość nasypową i tarcie, zamiast traktować rodzaj żywicy jako wystarczającą regułę wyboru.
Pierwsze pytanie, które zadajemy, gdy zmienia się kanał
Zapytanie EJS dotyczyło śruby 90 mm, współczynnika kompresji 30:1 L/D i 3:1. Na linii występowało rosnące ciśnienie matrycy i nierówna grubość ścianek, więc początkowa prośba dotyczyła skopiowania rzekomo zużytej śruby. Zapytaliśmy, co teraz dostało się do leja w porównaniu z pierwotną konfiguracją produkcyjną. Zakład zaczął dodawać do paszy własne ścinki krawędziowe. Zmiana ta znajdowała się w specyfikacji zamiennej przed przyjęciem niezmienionego rysunku.
W przypadku własnej linii zbieraj reprezentatywne próbki paszy, zamiast opisywać wszystko jako „plastik z recyklingu”. Zmierz gęstość nasypową materiału sypkiego przy użyciu określonego pojemnika, metody napełniania i procedury ważenia. Zanotuj, czy materiał został swobodnie wylany lub zagęszczony; nie porównuj dwóch wyników uzyskanych różnymi metodami. Dołącz zdjęcia ze skalą i zanotuj metodę mieszania.
| Stan paszy | Informacje do zebrania | Pytanie projektowe do rozwiązania |
|---|---|---|
| Dziewicze pellety | Gatunek, kształt peletu, przygotowanie i aktualne stabilne ustawienia | Czy ustalona geometria jest nadal odpowiednia do tego zadania? |
| Mieszanka pelletu/przemiału | Proporcje mieszanki, wielkość cząstek, konsystencja nasypowa | Czy pasza pozostaje stała przez cały cykl? |
| Płatek folii lub wykończenie krawędzi | Kształt, sposób karmienia, obserwacje pomostowe i gęstość nasypowa | Czy materiał może niezawodnie dostać się do sekcji zasilającej i wypełnić ją? |
| Proszek lub sucha mieszanka | Formuła, zachowanie przepływu i szczegóły systemu podawania | Czy sposób podawania jest odpowiedni dla tego materiału? |
| Mieszanka wypełniona | Rodzaj i proporcja wypełniacza, przygotowanie i historia zużycia | Jakie są łącznie wymagania dotyczące topienia, ogrzewania i zużycia? |
Nie czytaj tej tabeli, ponieważ „mniejsza gęstość nasypowa zawsze wymaga wyższego współczynnika”. Zmiana geometrii nie może automatycznie skorygować mostkowania, segregacji lub niespójnego podajnika. Nie należy także wybierać odporności na zużycie na podstawie stopnia sprężania. PrzejrzyjPrzewodnik po materiałach na lufę śrubową EJSoddzielnie w przypadku zmiany receptury.
Za wysoko czy za nisko? Zdiagnozuj proces przed wymianą śruby
Skoki ciśnienia, niestopione cząstki i rosnąca temperatura stopu to powody do zbadania. Nie są to pomiary stopnia sprężania. Przydatną sekwencją diagnostyczną jest ustalenie, czy zaburzenie zaczyna się od zasilania, topienia, ograniczenia w dalszej części przepływu, czy też zużycia geometrii mechanicznej.
Najpierw porównaj ze stabilną historią, w której zastosowano ten sam materiał i produkt. Utrzymuj spójność matrycy, układu ekranu i lokalizacji pomiarów. Rejestruj razem rzeczywistą wydajność, prędkość ślimaka, temperaturę topnienia, ciśnienie, obciążenie napędu i widoczne defekty. Same ustawienia temperatury beczki nie określają temperatury topnienia.
| Obserwacja | Sprawdza przed zmianą geometrii | Dowody, które należy załączyć do wniosku |
|---|---|---|
| Ciśnienie i wydajność ulegają zmianom | Zasilanie zbiornika, mostkowanie, konsystencja podajnika, zmiany i ograniczenia mieszanek | Dostosowane do czasu rejestry prędkości, ciśnienia i mocy wyjściowej |
| Pojawiają się niestopione cząstki | Szybkość posuwu, warunki topienia, zmiany żywicy, prędkość robocza i profil ślimaka | Próbki lub zdjęcia powiązane z zarejestrowanym punktem pracy |
| Temperatura topnienia jest nadmierna | Rzeczywisty odczyt stopu, prędkość, ograniczenia, chłodzenie i stan mieszalnika | Metoda pomiaru, lokalizacja i odczyty stabilne |
| Moc spada przy niezmienionych obrotach na minutę | Rzeczywiste zasilanie w paszę, stan żywicy, matryca/sita i pasujące zużycie ślimaka/bębenka | Wydajność na obr./min plus zapisy dotyczące konserwacji i pomiarów |
| Zwiększają się czarne plamki lub przebarwienia | Historia materiału, obszary stagnacji, warunki przebywania i sprzątanie | Wzór defektu i kiedy pojawia się w przebiegu |
Dlaczego wyższy współczynnik nie jest automatyczną poprawą
Lin Jin i Mark A. Spalding ogłosili kontrolowane badanie LLDPE przy użyciu 2,5-calowej wytłaczarki i pięciu stopni sprężania, od 2,0 do 3,6. Głębokość dozowania pozostała na poziomie 0,125 cala, podczas gdy głębokość posuwu uległa zmianie. Przy prędkości obrotowej od 110 do 150 obr./min, ślimaki o większym współczynniku wytwarzały temperaturę stopu o około 5 do 10°C wyższą niż konstrukcje o niższym współczynniku. Są to wyniki dla tego sprzętu, żywicy i eksperymentu, a nie przewidywana temperatura wymiany EJS. Zobacz autorówbadanie wydajności współczynnika kompresji.
Oddzielnyprzykład rozwiązywania problemów autorstwa Marka A. Spaldingaopisuje 6-calowy, dwustopniowy ślimak do wytłaczania ABS ze stosunkiem pierwszego stopnia 3,1. Niestopiony materiał zablokował spiralną tamę; proponowana wymiana zmniejszyła ten stosunek do 2,5. Była to specyficzna odpowiedź projektowa na problem topnienia, a nie uniwersalne zalecenie ABS.
Skorzystaj z tych przykładów, aby sformułować pytanie inżynierskie: czy ślimak może stopić otrzymane ciała stałe w wymaganym punkcie pracy? Nie przekształcaj żadnego przykładu w ogólny wykres stosunku żywicy do proporcji lub zakładany wynik wydajności EJS.
Gdy pojedynczy współczynnik kompresji nie wystarczy
Proste porównanie głębokości posuwu/głębokości dozowania należy do określonej geometrii ślimaka. Przed użyciem należy określić typ ślimaka i układ podawania. Współczynnik podany dla jednego projektu może nie oznaczać tego samego w innym.
Ślimak barierowy dzieli materiał na kanały stałe i stopione. Do jego opisu potrzebny jest układ kanałów i geometria bariery, a nie tylko dwa konwencjonalne pomiary korzeni. Wentylowana dwustopniowa śruba ma więcej niż jeden etap przetwarzania; zapytaj, który stopień opisuje podany stopień sprężania. W ramach całego projektu należy ocenić obszar odpowietrzający i dalszą sekcję pompowania.Dyskusja na temat projektu śrub Griffaobejmuje kanały barierowe, dwustopniowe ślimaki i charakterystyczne zachowanie podczas podawania beczek rowkowanych.
Podobnie rozróżnij karmienie zalewowe od karmienia kontrolowanego lub głodzenia. Wpisz tryb podawania do specyfikacji. W przeciwnym razie dostawca może ocenić pełny kanał zasilający, podczas gdy zainstalowany proces zapewnia kontrolowany przepływ masowy. Jest to warunek brzegowy do wyjaśnienia, a nie powód do stosowania innego uniwersalnego współczynnika.
Wytłaczarki dwuślimakowe również wymagają własnej geometrii i opisu procesu. Nie należy stosować konwencjonalnego skrótu dotyczącego głębokości za pomocą jednej śruby do zazębiającej się pary i zakładać, że oddaje on pełne zachowanie podczas ściskania. Podaj układ śrub, tryb obrotu, profil elementu lub lotu oraz rysunek producenta.
Użyj tych pytań, gdy specyfikacja jest niejasna:
- Czy jest to konstrukcja konwencjonalna, barierowa, dwustopniowa czy dwuślimakowa?
- Czy podany współczynnik obliczono na podstawie głębokości czy objętości kanałów?
- Które miejsca zasilania i pomiaru definiują obliczenia?
- Czy wysokość tonu lub układ kanałów zmienia się pomiędzy tymi lokalizacjami?
- Czy zainstalowany system zasilania jest zgodny z założeniami projektowymi?
Specyfikacja powinna odpowiadać na te pytania, nie wymagając od mechanika zgadywania. Jeżeli nie jest to możliwe, przed autoryzacją kopii uzyskaj pełny profil. „3:1” jest przydatne, gdy znana jest jego definicja i zastosowanie.
Czy należy skopiować istniejącą śrubę, czy ją przeprojektować?
Niezmieniona wymiana jest rozsądnym punktem wyjścia, gdy zainstalowana geometria zapewnia zadowalającą jakość i wydajność, obciążenie pozostaje niezmienione, a zmierzone zużycie wyjaśnia pogorszenie. Staje się słabszym wyborem, gdy pierwotny problem istniał przed zużyciem, zmieniono recepturę lub proces przebiega obecnie poza dotychczasowym zakresem operacyjnym.
W wycenie oddziel dwie decyzje: przywrócenie oryginalnych wymiarów i zmiana projektu obróbki. Zużyta śruba może wymagać wymiany bez konieczności zmiany stopnia sprężania. I odwrotnie, ślimak o odpowiednich wymiarach może nie pasować już do paszy wprowadzanej do instalacji.

Zdefiniuj zmianę przed porównaniem propozycji
Przekaż dostawcy pisemne oświadczenie o problemie: na przykład niestabilność ciśnienia po zmianie formy podawania, zamiast „potrzebować lepszej śruby”. Dołącz rysunek bazowy i dokumentację operacyjną. Poproś proponowany projekt o określenie zmienionych głębokości, długości stref, skoku i wszelkich cech mieszania.
Zachowaj odrębną ocenę dopasowania mechanicznego. Potwierdź długość roboczą, połączenie od strony napędu, interfejsy montażowe i układ wylotowy w stosunku do zainstalowanego zespołu. Większa długość robocza może wymagać zmiany poziomu maszyny; nie jest to zwykłe założenie polegające na wymianie typu „drop-in”. Wyższe oznaczenie L/D w ofercie powinno skutkować sprawdzeniem wymiarów, a nie oczekiwaniem zwiększonej wydajności.
Następnie uzgodnij warunki porównania i kryteria akceptacji. Przed próbą zdefiniuj materiał, produkt, punkty pracy, kontrole jakości i pomiary produkcyjne. Jeśli kilka cech projektu ulegnie jednoczesnej zmianie, w badaniu ocenia się całkowitą wymianę; nie można ustalić, czy sam stopień sprężania spowodował taki wynik.
TheStrona produktu beczki ślimakowej wytłaczarki EJSjest właściwym punktem wyjścia do zapytania o wymianę. Dostarcz rzeczywiste zastosowanie i rysunek, aby dyskusja dotyczyła zainstalowanej maszyny, a nie ogólnego asortymentu polimerów.
Co wysłać EJS i jak zatwierdzić wymianę
Przydatne zapytanie pozwala fabryce powiązać wymagania dotyczące przetwarzania z rysunkiem wykonawczym. Wyślij oryginalną specyfikację, nawet jeśli uważasz, że jest błędna, a następnie określ, co się zmieniło. Zachowaj widoczność numerów wersji, aby stary rysunek nie stał się po cichu instrukcją produkcji.
Uwzględnij następujące informacje:
- Producent maszyny, model, typ śruby i odniesienia do zainstalowanych komponentów.
- Średnica przelotu, długość robocza, wymiary końca napędowego i rysunki lufy/interfejsu.
- Głębokości podawania i dozowania, granice stref, profil podziałki i funkcje mieszania.
- Gatunek żywicy, dodatki, zawartość wypełniacza, forma nadawy i procedura przygotowania.
- Układ podajnika, normalne obroty, wydajność, odczyty temperatury topnienia i ciśnienia.
- Próbki usterek, historia konserwacji i dostępne pasujące pomiary śrub/luf.
- Wymagana jakość produktu i warunki pracy do akceptacji.
Porównaj stabilną produkcję, a nie tylko udany start-up
Po montażu należy postępować zgodnie z instrukcjami bezpiecznego uruchomienia dostarczonymi przez dostawcę maszyny. Potwierdź zatwierdzony materiał i konfigurację, pozwól procesowi ustabilizować się i zbieraj odczyty w określonym przedziale czasu. Rejestruj wydajność, stosując ustaloną metodę ważenia, zamiast szacować ją na podstawie prędkości ślimaka.
Dla porównania oblicz moc właściwą jako zmierzoną moc wyjściową podzieloną przez obroty na minutę. Zachowaj widoczne jednostki wyjściowe, takie jak kg/h na obr./min. Porównaj tę wartość tylko z jakością, rzeczywistą temperaturą stopu, ciśnieniem i obciążeniem napędu. Wyższa liczba nie oznacza poprawy, jeśli produkt wykracza poza specyfikację lub proces staje się niestabilny.
| Rekord rozprawy | Nagrywaj konsekwentnie | Dlaczego jest to przydatne |
|---|---|---|
| Karmić | Ocena, partia, mieszanka i przygotowanie | Identyfikuje zmiany niezwiązane z geometrią |
| Punkt operacyjny | Konfiguracja prędkości, temperatury i tryb podawania | Sprawia, że porównanie jest powtarzalne |
| Produkcja | Czasowa wydajność masowa i akceptowalny produkt | Oddziela produkcję całkowitą od produkcji użytecznej |
| Stan procesu | Rzeczywista temperatura stopu, ciśnienie i obciążenie napędu | Ujawnia kompromisy ukryte w samej produkcji |
| Jakość | Uzgodnione wymiary, kontrola wyglądu i wad | Określa, czy zamiennik spełnia obowiązek |
Powtórz porównanie przy zmianie punktów pracy i zachowaj te same miejsca pomiaru. Jeżeli problem nadal występuje, należy odesłać zapisy wraz z wersją rysunku i identyfikatorami próbek. KontaktPrzemysł EJSz tym pakietem, zamiast żądać zmiany współczynnika kompresji bez określonej przyczyny.
Omów śrubę zastępczą
Opisz zainstalowaną śrubę, rzeczywisty problem z podawaniem i przetwarzaniem. Przycisk otwiera wersję roboczą wiadomości e-mail do EJS; przed wysłaniem możesz załączyć rysunki i zdjęcia.
Często zadawane pytania
Jaki jest stopień sprężania śruby wytłaczającej?
Jest to stosunek objętości kanału sekcji zasilającej do objętości kanału sekcji pomiarowej podczas równoważnych lotów. W przypadku konwencjonalnej śruby o porównywalnej geometrii skoku i kanału głębokość posuwu podzielona przez głębokość dozowania stanowi przydatne przybliżenie. Jest to stosunek geometryczny, a nie stosunek ciśnień lub gwarancja wydajności.
Jak obliczyć współczynnik kompresji na podstawie średnicy korzenia?
Oblicz głębokość każdego kanału promieniowego jako zewnętrzną średnicę przelotu pomniejszoną o średnicę korzenia podzieloną przez dwa. Następnie podziel głębokość posuwu przez głębokość dozowania. Stosuj określone lokalizacje zasilania i dozowania, spójne jednostki i odpowiednie średnice przelotów. Nie używaj średnicy otworu lufy lub zakładaj, że zużyta śruba nadal odpowiada oryginalnemu rysunkowi.
Czy śruba 3:1 nadaje się do każdej żywicy?
Nie. Ten sam stosunek może opisywać różne bezwzględne głębokości kanałów i profile przejść. Przydatność zależy również od konkretnego gatunku, formy paszy, dodatków, sposobu podawania i warunków pracy. Zacznij od pełnej geometrii i zdefiniowanych wymagań produkcyjnych, zamiast traktować proporcje jako uniwersalne zalecenie dotyczące żywicy.
Czy zwiększenie stopnia kompresji zwiększa moc wyjściową?
Nie koniecznie. Zmiana głębokości posuwu i zmiana głębokości dozowania wpływają na różne części ślimaka, nawet jeśli w obu przypadkach zwiększa się przełożenie. Warunki zasilania, topienia i dalsze warunki należy rozpatrywać łącznie. Przed oceną wymiany porównaj stabilną zmierzoną moc wyjściową z jakością produktu, rzeczywistą temperaturą stopu, ciśnieniem i obciążeniem napędu.
Czy zużyte śruby mogą powodować problemy bez zmiany proporcji rysunku?
Tak. Rysunek opisuje zamierzoną geometrię, a nie obecny stan. Zmierz śrubę i cylinder w odpowiednich pozycjach i porównaj z zatwierdzonymi oryginalnymi wymiarami. Etykieta stopnia sprężania nie opisuje luzu roboczego, a skopiowanie tej etykiety nie rozwiązuje niezmierzonego problemu zużycia.
Czy mogę zastosować te same obliczenia w przypadku konstrukcji dwuślimakowych lub barierowych?
Nie zakładaj, że obowiązuje konwencjonalny skrót dotyczący głębokości jednokanałowej. Najpierw określ układ kanałów, rodzaj śrub i miejsca obliczeń. Pełniejszego opisu geometrii wymagają kanały barierowe, śruby stopniowane i zazębiające się śruby bliźniacze. Zapytaj projektanta, jakie objętości lub głębokości definiują podany stosunek, zanim użyjesz go w specyfikacji zamiennika.