Bęben ślimakowy wytłaczarki wytrzyma tak długo, jak jego stan pozwala linii osiągnąć wymaganą wydajność i jakość produktu w akceptowalnym oknie procesu. Żywica, wypełniacze, zanieczyszczenia, geometria i obciążenie robocze zmieniają tę żywotność, dlatego do oszacowania wieku kalendarzowego należy dołączyć te warunki. W przypadku linii już w produkcji zmierz śrubę i cylinder w powtarzalnych miejscach, oblicz aktualny stopień zużycia i wykorzystaj go w odniesieniu do trendów produkcyjnych, aby zaplanować kolejną kontrolę i wymianę.
PrzezPrzemysł EJS
- Śledź godziny pracy i zmiany w składzie, a nie samą datę instalacji.
- Zmierz obie części: zużycie zabieraka śruby i zużycie otworu lufy powiększ ten sam luz.
- Porównaj wydajność na minutę, temperaturę stopu i jakość ze stabilnym przebiegiem referencyjnym.
- Prognozuj do limitu planowania specyficznego dla maszyny, a następnie daj czas na zakup i instalację.
- Dokonaj ponownej oceny prognozy po istotnej zmianie, przyspieszonym zużyciu lub nieoczekiwanym uszkodzeniu.
1. Co oznacza żywotność Twojej linii do wytłaczania?
Śruba może nadal się obracać, gdy przestanie być przydatna w przypadku konkretnego produktu. Linia wytwarzająca wymagającą folię lub profil może utracić akceptowalne okno procesowe, zanim sprzęt osiągnie limit konstrukcyjny. I odwrotnie, wymiana zestawu dźwiękowego wyłącznie dlatego, że minęła jego rocznica, może zmarnować jego użyteczną pojemność.
Podziel decyzję na trzy pytania. Czy sprzęt mieści się w zatwierdzonych granicach dotyczących wymiarów i stanu? Czy w procesie można uzyskać akceptowalny produkt w wymaganym tempie? Czy kontynuacja operacji kosztuje więcej niż planowana interwencja? Pierwsza dotyczy części, druga produktu, a trzecia planowania produkcji. Szacunkowa długość życia jest niekompletna, jeśli nie zostanie podany przewidywany punkt końcowy.
Zapisz obowiązek za numerem
Zachowaj datę instalacji, ale także zapisuj godziny produkcji, przetworzone materiały i historię receptur. Czas bezczynności to nie to samo, co czas przetwarzania. Przetworzone tony zapewniają kontekst, ale nie umożliwiają bezpośredniego porównania różnych związków lub konfiguracji maszyn.
| Nagrywać | Dlaczego należy to do oceny życia |
|---|---|
| Tożsamości śrub i beczek | Zapobiegaj mieszaniu historii po zamianie lub przebudowie |
| Godziny otwarcia | Określ odstęp między przeglądami |
| Żywica, rodzaj wypełniacza i obciążenie | Wyjaśnij zmiany w środowisku zużycia |
| Źródło i proporcja przemiału | Identyfikacja zmian w zanieczyszczeniu i konsystencji paszy |
| Wydajność, obroty na minutę i rzeczywista temperatura stopu | Pokaż obciążenie i wydajność powiązane z rekordem |
| Pomiary w nowych warunkach i zatwierdzone limity | Określ, co się zmieniło i jakie działania są wymagane |
Doświadczenie dostawcy na ściśle dopasowanym stanowisku może pomóc w ustaleniu wstępnego planu inspekcji. Zapytaj o formułę, konstrukcję komponentów, godziny i kryteria akceptacji stojące za tym doświadczeniem. Gdy dostępne będą własne pomiary, wykorzystaj je do udoskonalenia planu, zamiast traktować okres wymiany w innym zakładzie jako stałą zasadę.
2. Jakie warunki wpływają na szybkość zużycia?
Sama nazwa polimeru nie opisuje zadania. Naturalny PP i wypełniacz mineralny zawierający PP mają różne właściwości ścierne. Rodzaj wypełniacza, obciążenie, charakterystyka cząstek i zanieczyszczenie żywicy. Zmiana materiału powinna zatem zostać odnotowana w protokole konserwacji, nawet jeśli model maszyny i prędkość ślimaka pozostają niezmienione.
Jeffa Kuhmanaanaliza trwałości ślimaka i lufyrozróżnia zużycie ścierne, działanie korozyjne i zużycie adhezyjne metal-metal. Omówiono także klinowanie się ciał stałych, gdy sekcja topienia nie jest w stanie obsłużyć dostarczonego do niej materiału. Mechanizmy te wymagają różnych działań naprawczych. Sama twardsza powierzchnia nie naprawi niedopasowania geometrii ani problemu z ustawieniem maszyny.
Określ powierzchnię roboczą, a nie tylko stal bazową
EJS wykorzystuje napawanie PTA do śrub bimetalicznych i odlewanie odśrodkowe do bimetalicznych okładzin luf. TheSpecyfikacje produktów bimetalicznych EJSrozróżnić następujące grubości gotowego stopu:
| Część | Wymienione stopy robocze | Podana grubość stopu |
|---|---|---|
| Napawanie śrubowe | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 do 1,5 mm |
| Wyściółka beczki | EJS01 | 2,0 do 3,0 mm |
| Wyściółka beczki | EJS02, EJS03, EJS04 | 1,5 do 2,0 mm |
Są to specyfikacje konstrukcyjne, niedopuszczalne zużycie lub gwarantowane godziny pracy. Linia może utracić akceptowalną wydajność pompowania, jeśli pozostanie w niej znaczny materiał ochronny. Dzielenie grubości warstwy przez założoną szybkość zużycia nie wyznacza trwałości użytkowej.

Dopasuj reakcję do szkody
Ciągła utrata materiału lotnego wymaga innej oceny niż pojedyncze zadrapania, wżery lub uszkodzone złoże. Zapisz, gdzie wystąpiło uszkodzenie i jaki preparat działał przed jego pojawieniem się. W przypadku długich luf należy uwzględnić w badaniu ustawienie i stan podparcia, zamiast zakładać, że nierównomierne zużycie dowodzi, że stop był niewłaściwy.
Skorzystaj zprzewodnik po materiałach śrub i cylindrówza dobór materiału iporównanie azotowane i bimetalicznedo wyborów konstrukcyjnych. Koncentruj się na ocenie żywotności na działaniu zainstalowanych części.
3. Problemy ze zużyciem ślimaka wytłaczarki: jakie zmiany zachodzą przed awarią?
Linia może utrzymać swoją zwykłą wydajność, podczas gdy operator stopniowo zwiększa prędkość ślimaka, aby to skompensować. Samo obserwowanie kg/h może przeoczyć tę zmianę. Mark Spalding i Timothy Womer definiują określoną prędkość jako moc wyjściową podzieloną przez prędkość ślimaka w ichanaliza zużycia pojedynczej śrubyi wyjaśnić, w jaki sposób kompensacja prędkości może towarzyszyć wyższej temperaturze tłoczenia.
Porównaj powtarzalne warunki produkcyjne
Zapisz określone wyjście jako(kg/h) / obr./min. Spadek zasługuje na zbadanie, gdy formuła, sposób karmienia i dalsze warunki są porównywalne. Nie jest to sam pomiar zużycia. Zmiana lepkości żywicy, podawania lub stanu sita może zmienić wydajność bez odpowiedniej utraty metalu.
| Obserwacja produkcji | Sprawdź przed przypisaniem go do noszenia |
|---|---|
| Więcej obrotów potrzebnych do uzyskania poprzedniego wyniku | Receptura, konsystencja paszy, zapotrzebowanie na ciśnienie i poprzednie ustawienia |
| Wyższa rzeczywista temperatura topnienia | Niezawodność czujnika, działanie ogrzewania/chłodzenia i zmiany prędkości |
| Niestabilność ciśnienia | Zasilanie, stan ekranu, ograniczenie matrycy i kontrola temperatury |
| Czarne plamki, żele lub nietopione | Osady, warunki przebywania, zmiany materiału i wydajność topienia |
| Wyższa energia na jednostkę dobrego produktu | Wyjście, złom, granica pomiaru i regulacje operacyjne |
Użyj serii referencyjnej o stabilnej produkcji i akceptowalnej jakości. Zapisz wydajność, obroty, rzeczywistą temperaturę stopu, ciśnienie w głowicy i współczynnik odrzuceń. Jeśli rejestrujesz energię, określ, czy obejmuje ona wytłaczarkę, czy całą linię i zachowaj tę granicę bez zmian. Mieszanie energii całkowitej z odczytami tylko z wytłaczarki daje mylący trend.
Zapisz krótką historię regulacji obok odczytów. Trend utworzony wyłącznie na podstawie ustawień końcowych nie może pokazać, jak często operator musiał interweniować. Kuhman opisuje, jak przyrostowa kompensacja procesu może ukryć pogorszenie, dopóki produktywność lub jakość nie staną się nie do zaakceptowania. Jest to powód do wczesnego zbadania problemu, a nie dowód, że każdy trudny przejazd wymaga nowych części.
Trwałe zmiany po podstawowych kontrolach procesu uzasadniają planowaną kontrolę wymiarową. Szlifowanie, podejrzenie kontaktu z metalem lub fragmenty metalu wymagają natychmiastowego działania zgodnie z procedurą bezpieczeństwa maszyny; nie czekaj na dogodny termin przeglądu lub wyliczony okres trwałości.
4. Pomiar zużycia lufy: sprawdź obie części w pasujących miejscach
Zmierz zewnętrzną średnicę lotu lub OD i wewnętrzną średnicę lufy lub ID w odpowiednich stacjach osiowych. Porównanie najmniejszego odczytu śruby z niepowiązanym odczytem lufy nie opisuje dopasowania w żadnym miejscu. Każdej stacji przydziel odległość od określonego punktu odniesienia, aby późniejszy technik mógł ją ponownie znaleźć.
Poradnik konserwacji zapobiegawczej firmy Reiloyopisuje oczyszczone, schłodzone pomiary przy użyciu średnicyomierza baryłkowego i odpowiedniego sprzętu do pomiaru średnicy zewnętrznej śrub, z oddzielnymi zapisami kontroli. Wybierz skalibrowany sprzęt i metodę odpowiednią do geometrii elementu. Zapisz temperaturę kontroli, orientację kątową i powtarzalność wraz z wymiarami.
Zachowaj oddzielny luz promieniowy i średnicowy
Na odpowiedniej stacji w celu obliczenia obwiedni kołowej:
- Luz średnicowy = średnica wewnętrzna lufy minus średnica zewnętrzna zabieraka śruby.
- Luz promieniowy = luz średnicowy podzielony przez 2.
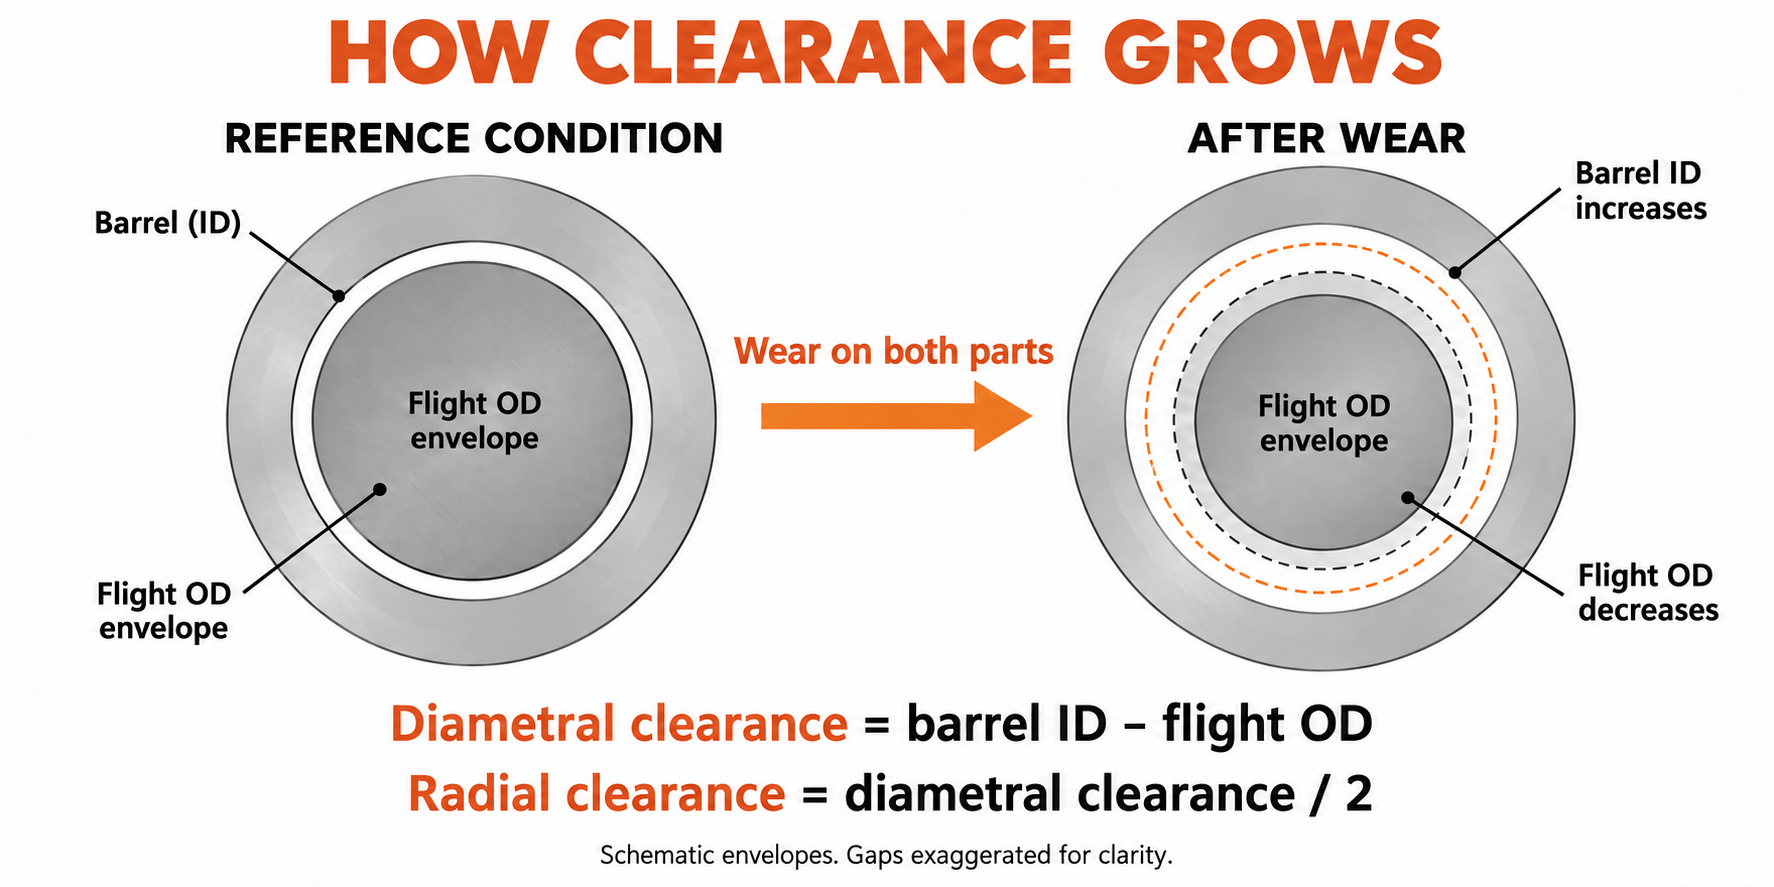
W każdym raporcie należy zachować konwencję dotyczącą jednostek i rozliczeń. Zmniejszenie OD o 0,10 mm oznacza promieniową utratę lotu o 0,05 mm. Pomieszanie tych wielkości zmienia interpretację zużycia dwukrotnie.
Co zmierzyliśmy w projekcie wymiany 90 mm
W przypadku projektu wymiany EJS dla wytłaczarki jednoślimakowej o nominalnej średnicy 90 mm przetwarzającej PP z zawartością 30% wag. węglanu wapnia, początkowym żądaniem klienta była wyższa twardość. Przed określeniem zamiennika sprawdziliśmy całą recepturę, oryginalny rysunek i wymiary starej części. Dopasowaliśmy także wzdłuż osi stanowiska pomiarowe ślimakowe i lufowe.
Na jednej stacji sekcji dozującej stara średnica zewnętrzna przelotu wynosiła 89,65 mm, a średnica wewnętrzna lufy 90,25 mm. Różnica średnic wynosiła 0,60 mm, co dawało luz promieniowy na zimno 0,30 mm. Samo spojrzenie na śrubę pozostawiłoby połowę pytań dotyczących dopasowania bez odpowiedzi: otwór lufy również był częścią mierzonego stanu.
Specyfikacja zamienna wykorzystywała śrubę 38CrMoAlA z napawaniem powierzchniowym Colmonoy 83 i korpus lufy 42CrMo z okładziną EJS04. Na tym odpowiednim stanowisku nowa średnica zewnętrzna lotu wynosiła 89,95 mm, a średnica lufy 90,15 mm. Różnica ich wynosiła 0,20 mm, co dawało podany na rysunku luz promieniowy na zimno wynoszący 0,10 mm.
| Pomiar sekcji pomiarowej | Stare części | Części zamienne |
|---|---|---|
| OD lotu | 89,65 mm | 89,95 mm |
| Identyfikator beczki | 90,25 mm | 90,15 mm |
| Luz średnicowy | 0,60 mm | 0,20 mm |
| Luz promieniowy na zimno | 0,30 mm | 0,10 mm |
Przywróciliśmy określone pasowanie na tym stanowisku, zmniejszenie luzu promieniowego o 0,20 mm. Inne stacje i interfejsy maszyn wymagają własnych kontroli. Na rysunku oddzielono materiały ślimaka i cylindra, obszary chronione i wymagania kontrolne, dlatego decyzja o wymianie dotyczyła zarówno geometrii, jak i twardości. Jest to dyscyplina pomiarowa, której wymaga ocena okresu użytkowania, zanim będzie można przekształcić powtarzające się odczyty w trend.
Uwzględnij nierównomierne zużycie
Zmierz wiele kątów w każdym przekroju poprzecznym lufy i zachowaj indywidualne odczyty, w tym owalność. Obliczony luz kołowy nie opisuje w pełni jednostronnego uszkodzenia, bicia lub zniekształconego otworu. W przypadku śrub podwójnych kontrola musi również dotyczyć geometrii podwójnego otworu i zazębienia dostarczonej przez producenta OEM; pojedyncza formuła dotycząca otworu okrągłego nie może zastąpić tej oceny.
Postępuj zgodnie z procedurami producenta maszyny dotyczącymi izolacji, uwalniania ciśnienia, obsługi i usuwania. Skorzystaj z wykwalifikowanego personelu i sprawdź części. Raport zużycia nie powinien opierać się na szkodliwym czyszczeniu, utrudnionym dostępie lub podnoszeniu bez wsparcia.
5. Oblicz stopień zużycia na podstawie powtórnych kontroli
Podczas jednej inspekcji ustalane są aktualne wymiary. Dwie porównywalne inspekcje ustalają odstęp czasu. Dalsze kontrole wykażą, czy stawka ta ulega zmianie. Korzystaj z godzin zgromadzonych przez ten sam zestaw podzespołów pomiędzy przeglądami, a nie z całkowitego wieku maszyny lub mieszaniny różnych części zamiennych.
Dla każdej stacji obliczyć wzrost luzu promieniowego w mm na 1000 godzin pracy:
Częstotliwość = (aktualny luz promieniowy - poprzedni luz promieniowy) / godziny pomiędzy przeglądami × 1000
Jest to łączna stopa wzrostu liczby prześwitów. Aby zobaczyć, który element ma na to wpływ, oblicz stratę promieniową śruby jako(poprzednie OD - obecne OD) / 2i promieniowy wzrost beczki jako(aktualny identyfikator - poprzedni identyfikator) / 2. Gdy lokalizacja, orientacja i warunki kontroli są zgodne, te dwie zmiany sumują się, zwiększając prześwit.
Przeczytaj osobno ostatni interwał
Rozważmy założony dziennik inspekcji dla pojedynczej stacji z okrągłą kopertą. Wymiary te wyjaśniają obliczenia; nie stanowią one wyników eksploatacji ani specyfikacji akceptacji EJS.
| Godziny od instalacji | OD lotu | Identyfikator beczki | Luz promieniowy | Ocena od poprzedniego czytania |
|---|---|---|---|---|
| 0 godz | 99,95 mm | 100,15 mm | 0,10 mm | Linia bazowa |
| 2000 godz | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1000 godz |
| 4000 godz | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1000 godz |
W ciągu pełnych 4000 godzin średnia wynosi 0,025 mm/1000 godz. Ostatni interwał jest szybszy i wynosi 0,03 mm/1000 h. Stosowanie wyłącznie średniej z całego życia ukryłoby tę zmianę. Zbadaj przyczynę i użyj odpowiednio konserwatywnego aktualnego kursu do planowania.
Najnowszy przedział dzieli się również na 0,04 mm straty promieniowej ślimaka i 0,02 mm promieniowego wzrostu beczki. Razem wyjaśniają wzrost luzu o 0,06 mm. To daje zespołowi konserwacyjnemu bardziej przydatne pytanie niż to, który element zwykle zużywa się jako pierwszy: który element ma wpływ na tę linię?
Odrzuć fałszywy trend przed prognozowaniem
Niewielkie, widoczne zmniejszenie luzu nie oznacza powrotu zużytego metalu. Sprawdź pozycję pomiaru, temperaturę, czystość, ustawienie instrumentu i powtarzalność operatora. Jeśli zmiana mieści się w zakresie niepewności metody, należy zgłosić ją jako nierozwiązaną, zamiast obliczać nieskończony lub ujemny pozostały czas życia.
Zachowaj trend dla każdej stacji osobno. Niska średnia na całej długości może ukryć uszkodzony mieszalnik, miejsce przejścia lub rozładunku. Rejestruj pęknięcia, wżery i ubytki osadów wraz z wymiarami; warunki te mogą wymagać działań, nawet jeśli obliczenia wzrostu luzu wydają się skromne.
6. Zmień stopień zużycia w plan wymiany
Stopień zużycia przewiduje czas osiągnięcia określonego stanu tylko wtedy, gdy warunki pracy pozostają w miarę porównywalne. Najpierw uzgodnij limit planowania, wykorzystując obowiązujące limity usług producenta OEM, stan części i wydajność procesu, jaką musi zapewnić linia. Nowa tolerancja części definiuje nowe dopasowanie; nie określa automatycznie maksymalnego prześwitu serwisowego.
Oszacuj godziny do limitu planowania
Jeżeli szybkość wyrażona jest w mm/1000 h:
Szacowany pozostały czas = (planowany luz promieniowy - bieżący luz promieniowy) / ostatnia stawka × 1000
Kontynuuj założony log powyżej. Na potrzeby tych obliczeń załóżmy, że zespół inżynierów jako punkt końcowy planowania wybrał luz promieniowy 0,30 mm. Bieżąca wartość wynosi 0,20 mm, pozostawiając 0,10 mm do tego punktu końcowego. Przy 0,03 mm/1000 h szacunkowy czas pracy wynosi około 3300 godzin. Wartość 0,30 mm jest założeniem w tym przykładzie, a nie ogólnym progiem wymiany.
Jeśli ostatnio współczynnik ten podwoi się do 0,06 mm/1000 h, ten sam dodatek daje w przybliżeniu 1700 godzin. Pozostały naddatek materiałowy nie uległ zmianie; przewidywany czas jego użycia. Żaden z rezultatów nie chroni przed pęknięciem, nagłym uszkodzeniem kontaktowym lub wcześniejszą nieakceptowalną jakością produktu.
Zresetuj obliczenia w przypadku zmiany cła
Nie ekstrapoluj zapisu czystej żywicy poprzez przejście na materiał wypełniony. Zaznacz zmianę i ustal nowy trend interwałowy. Potraktuj nowe źródło recyklatu, większe obciążenie wypełniacza, inne zapotrzebowanie na ciśnienie lub ciągłą korektę operacyjną jako powód do przeglądu prognozy.
Jeśli nie istnieją żadne pomiary dla nowych warunków, odpowiedni kontrolowany rysunek może pomóc w ocenie bieżących wymiarów. Nie jest w stanie wykazać, jak duże zużycie nastąpiło w nieznanym okresie. Uczynić bieżącą inspekcję punktem odniesienia dla kolejnych porównywalnych inspekcji; nie wymyślaj współczynnika historycznego na podstawie samej średnicy nominalnej.
Pracuj wstecz od wyłączenia
- Zidentyfikuj stację lub warunek kontrolujący interwencję, w tym wszelkie wcześniejsze ograniczenia dotyczące jakości lub bezpieczeństwa.
- Konwertuj szacowane godziny pracy na czas kalendarzowy, korzystając z zaplanowanego harmonogramu produkcji, łącznie z przestojami.
- Potwierdź rysunek, recepturę i informację, czy wymagana jest naprawa lub nowa część.
- Uzyskaj aktualne czasy produkcji, kontroli i transportu dla rzeczywistego zamówienia.
- Zarezerwuj moc instalacji i zapewnij bufor na wypadek niepewności prognoz i ryzyka dostawy.
Wybierz następną inspekcję przed oczekiwaną interwencją, z interwałem opartym na tendencji zużycia i krytyczności produkcji. Szybko zmieniająca się tendencja wymaga wcześniejszej ponownej oceny. Prognoza stanowi wkład w planowanie konserwacji, a nie pozwolenie na przejechanie przez znaki ostrzegawcze.
7. Wymienić śrubę, lufę czy jedno i drugie?
Oceń dopasowanie jako parę, ale nie zakładaj, że obie części należy kupić razem. Beczka dźwiękowa może nadawać się do wymiany śruby. Zużyta lufa może pozostawić nadmierny luz wokół nowej śruby już od pierwszego uruchomienia. Do podjęcia decyzji potrzebny jest plan zmierzonych odwiertów, proponowane wymiary śrub i stan mocowanego elementu.
| Decyzja | Dowody potrzebne przed podjęciem dalszych działań |
|---|---|
| Kontynuuj i monitoruj | Zatwierdzone wymiary i stan, akceptowalny produkt, stabilny proces i zaplanowana ponowna ocena |
| Zregeneruj lub wymień tylko śrubę | Naprawialna lub wymienna geometria śruby, odpowiednia lufa i sprawdzone pasowanie |
| Naprawić lub wymienić samą lufę | Odpowiednia śruba mocująca, rozwiązanie lufy zatwierdzone przez inżynierów i sprawdzone ustawienie |
| Zaadresuj obie części | Obydwa elementy znajdują się poza dopuszczalnym stanem lub ich łączna geometria nie spełnia wymaganego dopasowania |
Sprawdź, co przywróciłaby przebudowa
Przed przyjęciem propozycji naprawy należy określić przywrócone wymiary, stop roboczy, obszar chroniony i wymagania kontrolne. Oceń rdzeń, prostość, pęknięcia i poprzednie naprawy. Nie zakładaj, że kolejne zastosowanie napawania spowoduje, że cała śruba będzie nowa.
Podobnie powiększenie otworu lufy poprzez obróbkę skrawaniem nie może samo w sobie przywrócić pierwotnego luzu. Jakakolwiek zmiana wymaga zgodnej geometrii śruby i wykonalnego projektu naprawy lufy. Potwierdź możliwość naprawy i przydatność danej części, zanim wybierzesz preferowaną trasę.
Porównuj użyteczną produkcję, a nie samą cenę na fakturze
Oszacuj koszt kontynuacji aż do proponowanego przestoju: utracona produkcja nadająca się do sprzedaży, dodatkowy złom, dodatkowa energia i wszelkie zakłócenia harmonogramu. Unikaj liczenia dwukrotnie tej samej straty, zarówno utraconej wartości produktu, jak i pełnego przychodu ze sprzedaży. Skorzystaj z bazy kosztów fabryki i rzeczywistych ofert naprawy lub wymiany.
Naprawa może być atrakcyjna, jeśli rdzeń i geometria są odpowiednie, a przywrócona specyfikacja spełnia wymagania. Nowa produkcja może być preferowana po uszkodzeniu konstrukcji, zmianie receptury lub nieodpowiednim oryginalnym projekcie. Zapisz, dlaczego wybrana trasa powinna rozwiązać problem, a nie po prostu powtarzać poprzedni zakup. ThePrzewodnik dla kupujących EJSokreśla rysunki i informacje kontrolne, które należy uwzględnić w specyfikacji zamiennika.
8. Wydłuż okres użytkowania bez ukrywania problemu
Dopasuj każde działanie zapobiegawcze do zaobserwowanego ryzyka. Zanieczyszczenie metalem wymaga kontroli, zanim dotrze do śruby, poprzez zastosowanie odpowiednich praktyk separacji i postępowania z materiałem. Dalszy ekran topienia ma inną pozycję i funkcję; nie może zapobiec przedostawaniu się zanieczyszczeń przez wcześniejsze sekcje ślimakowe.
W przypadku zmienionych receptur należy sprawdzić stopy robocze i geometrię topienia przed zwiększeniem zapotrzebowania na produkcję. Aby uzyskać trwałe jednostronne zarysowania, sprawdź wyrównanie, podpory lufy i stan śrub. W przypadku powtarzających się osadów należy sprawdzić warunki przetwarzania materiału i procedurę czyszczenia maszyny, zamiast traktować każdy ciemny ślad jako zużycie wymiarowe.
Przed obróceniem postępuj zgodnie z instrukcjami producenta OEM dotyczącymi rozgrzewania i namaczania. Stosować metody czyszczenia zgodne z metalurgią podzespołów. Jeśli usterki ogrzewania lub chłodzenia mają wpływ na działanie, należy je naprawić przed oceną, czy materiał zamienny jest odpowiedni. Działania te dotyczą środowiska operacyjnego; nie uzasadniają wydłużania okresów między przeglądami, gdy pomiary wskazują na przyspieszające zużycie.
Spraw, aby historia pomiarów była użyteczna
Nadaj każdej śrubie i beczce odrębną tożsamość. Zachowaj wymiary bazowe, historię napraw i stop roboczy dołączony do tej tożsamości, gdy części przemieszczają się między maszynami. Po naprawie lub wymianie należy rozpocząć nowe odniesienie wymiarowe i zachować poprzedni zapis do porównania. Zapisz zdjęcia z nazwą stacji i jej orientacją, aby późniejsza inspekcja mogła zlokalizować ten sam obiekt.
EJS dostarcza certyfikaty materiałowe i raporty z inspekcji dla swoich luf śrubowych, zgodnie z opisem na stroniestrona produktów bimetalicznych. Zachowaj raport kontroli wymiarowej wraz z protokołem instalacji; jest bardziej przydatny przy podejmowaniu przyszłych decyzji dotyczących zużycia niż sam opis produktu.
W celu oceny należy przesłać model maszyny, rysunek kontrolny, informacje o żywicy i wypełniaczu, godziny pracy zainstalowanych części, odpowiednie odczyty ID/OD, warunki kontroli, zdjęcia uszkodzeń i objawy produkcyjne. Uwzględnij to, co linia ma osiągnąć. KontaktPrzemysł EJSNasales@ejsscrewbarrel.comz tym pakietem pomiarowym, więc dyskusję można rozpocząć od faktycznego dopasowania i obowiązków.
Przygotuj zapytanie pomiarowe
Opisz zainstalowane części i posiadane wymiary. Przycisk otwiera wersję roboczą wiadomości e-mail do EJS; przed wysłaniem możesz załączyć rysunki i zdjęcia.
9. Często zadawane pytania
Jak długo wytrzymuje cylinder ślimakowy wytłaczarki?
Żywotność zależy od receptury, konstrukcji, geometrii, obciążenia i wydajności wymaganej od linii. Aby oszacować pozostałą żywotność, powtórz odpowiednie pomiary ślimaka i cylindra, oblicz aktualny stopień zużycia i prognozuj go zgodnie z zatwierdzonym limitem planistycznym, sprawdzając jednocześnie trendy produkcyjne.
Czy bimetaliczna lufa śrubowa zawsze wytrzymuje dłużej?
Odpowiednio dobrany bimetaliczny stop roboczy może sprostać obciążeniom ściernym lub korozyjnym. Sama nazwa konstrukcji nie gwarantuje dłuższej żywotności. Kompatybilność stopów, geometria, wyrównanie i warunki pracy nadal mają znaczenie; grubość warstwy nie jest mnożnikiem trwałości.
Czy najpierw zużywa się śruba lub lufa?
Każdy z nich może kontrolować decyzję o wymianie. Zmierz średnicę zewnętrzną przelotu i średnicę wewnętrzną lufy na odpowiednich stacjach, a następnie oddziel stratę promieniową śruby od promieniowego wzrostu lufy. Nie należy stosować stosunku trwałości śruby do lufy innej maszyny bez porównywalnych dowodów konstrukcyjnych i operacyjnych.
Przy jakim luzie należy wymienić śrubę i lufę?
Stosuj obowiązujące limity usług OEM i decyzję zatwierdzoną przez inżynierów w oparciu o stan komponentów, jakość produktu i wydajność produkcji. Określ, czy granica jest promieniowa czy średnicowa. Pojedyncza wartość milimetrowa lub wielokrotność luzu nie pasuje do każdej średnicy i zastosowania.
Czy mogę oszacować pozostały czas życia bez nowego punktu odniesienia?
Możesz sprawdzić bieżący stan pod kątem obowiązujących rysunków i limitów usług. Aby obliczyć zmierzony stopień zużycia, należy przyjąć bieżący przegląd jako punkt odniesienia i powtórzyć go po znanym okresie eksploatacji w porównywalnych warunkach. Nieznany stan pierwotny nie pozwala na ustalenie wiarygodnego kursu historycznego.
Czy śrubę i lufę należy wymieniać razem?
Nie. Należy ocenić oba elementy, ale wymiana jednego z nich może być właściwa, jeśli mocowany element jest odpowiedni, a uzyskany dopasowany luz spełnia zatwierdzone wymagania. Jeżeli oba są uszkodzone lub dopasowanie pozostaje nie do przyjęcia, należy zająć się obydwoma.